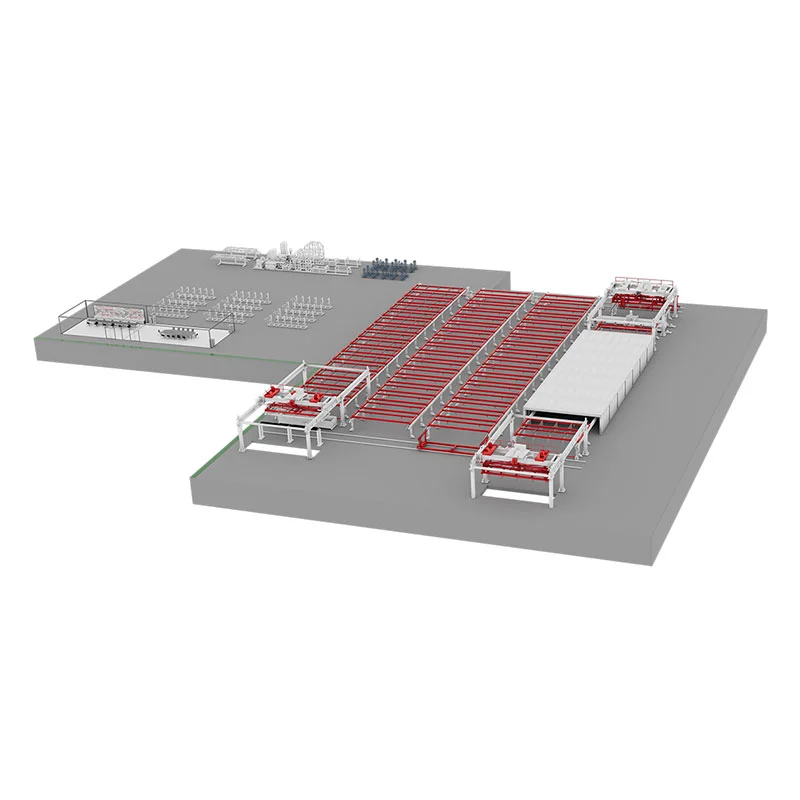
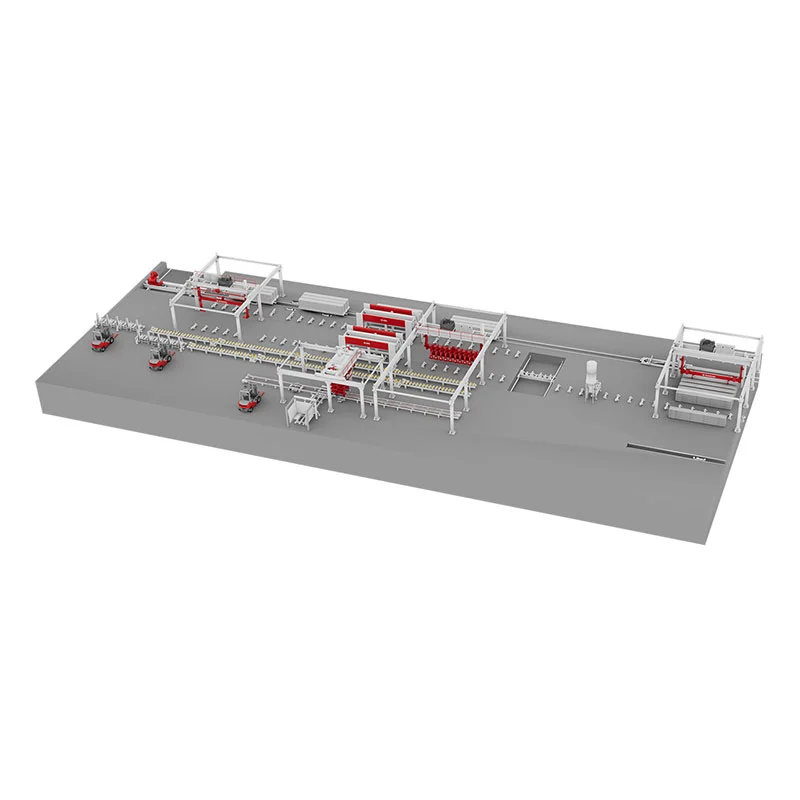
Kiváló minőségű, tartós berendezést keres AAC táblagyártó műhelyéhez? Partner a ZENITH-szal! Olyan gyár vagyunk, amely a teljes AAC-lemezgyártási folyamat lebonyolítására alkalmas, teljesen felszerelt gépeket kínál, 20 000-300 000 köbméter éves kapacitással. Vegye fel velünk a kapcsolatot egy kölcsönösen előnyös együttműködés megkezdéséhez.
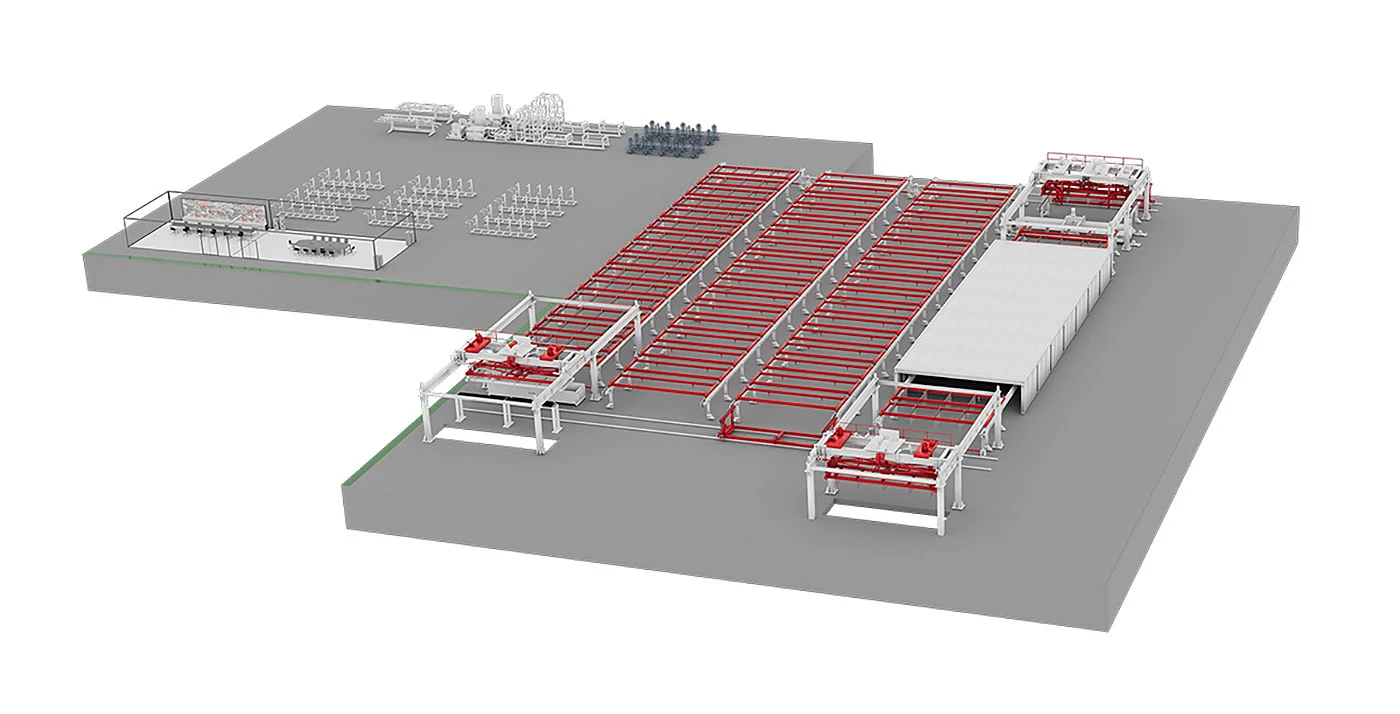
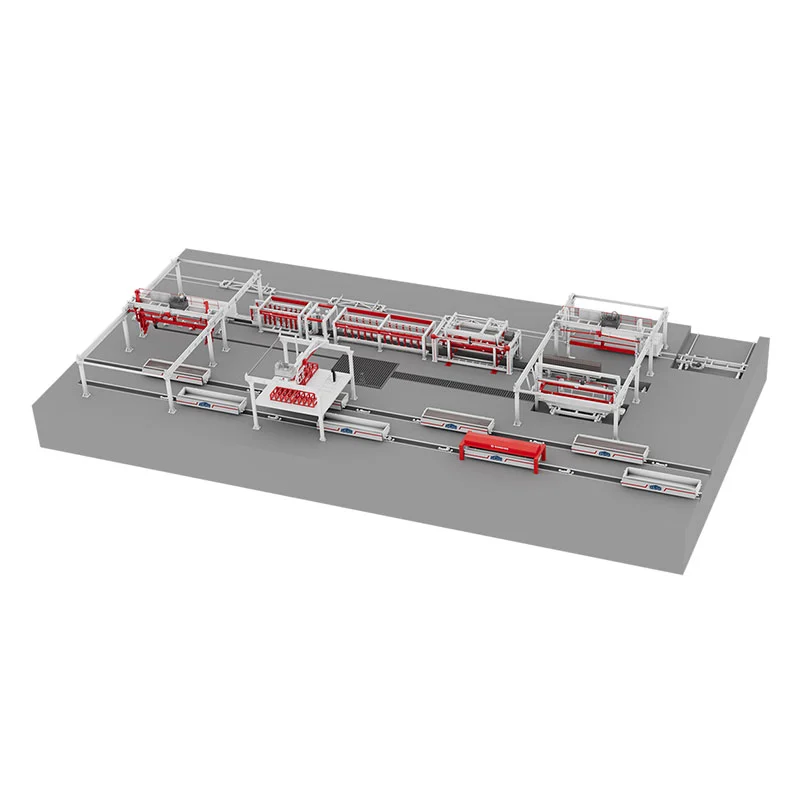
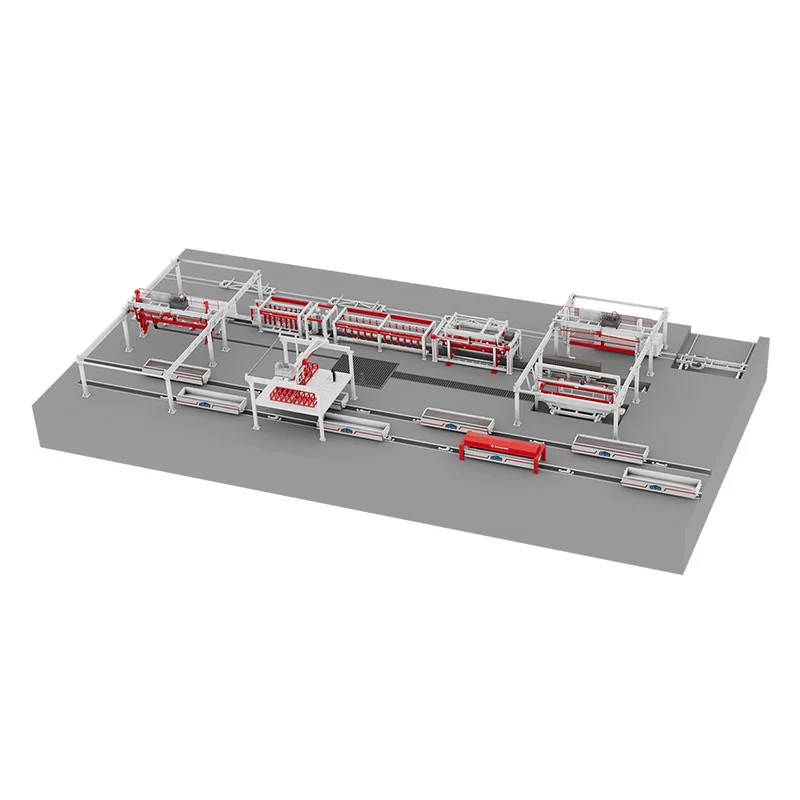
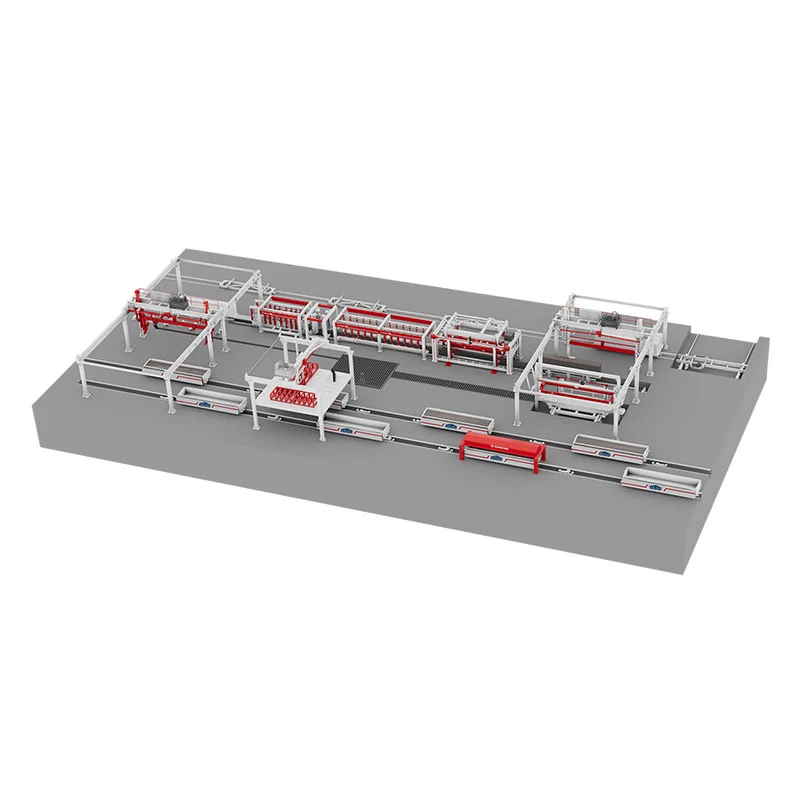
Fejlett AAC Board Manufacturing Workshopunk nagymértékben automatizált, gépesített pórusbeton (AAC) táblák gyártását teszi lehetővé. Az olyan eljárások révén, mint az adagolás, a habosítás, a vágás és az autoklávozás, a műhelyben pernye, szilícium-dioxid homok és salak porózus AAC-betonokká dolgozhatók fel, amelyek könnyű, de kiváló hő- és hangszigetelést biztosítanak. Berendezéseink tökéletesen konfigurálva vannak a feldolgozáshoz, különösen a vágási és autoklávozási lépésekben, mivel az egyik lépés meghatározza a termék pontosságát, a másik pedig a késztermék minőségének alapfolyamata.
Gyártási folyamat áttekintése
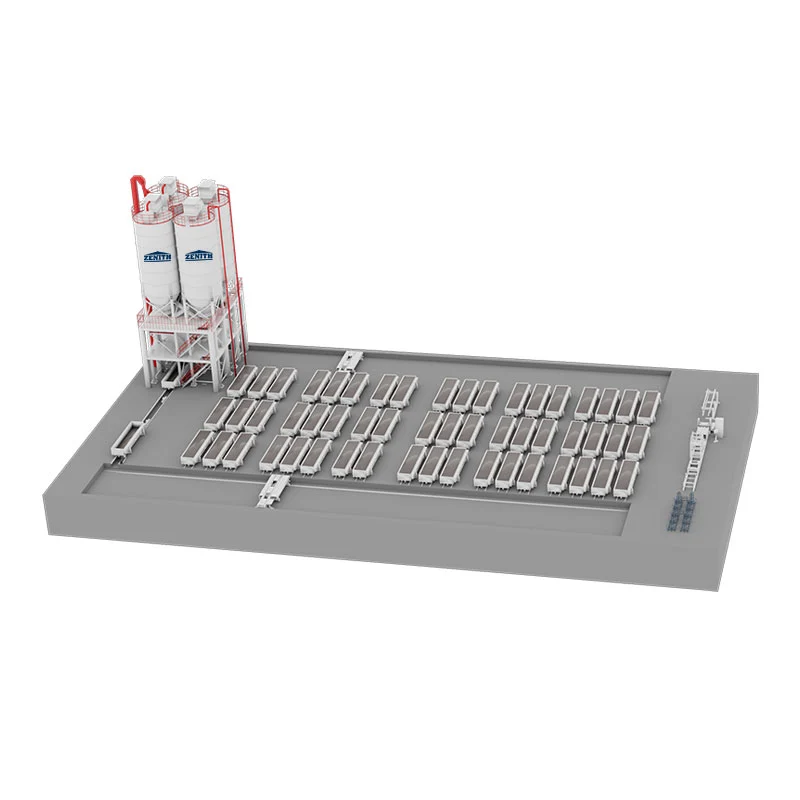
1. Gázbeton blokk nyersanyag tárolása és szállítása: Az alapanyagokat teherautóval szállítják a gyárba. A pernye (vagy homok, kőpor) a nyersanyagudvarban központi helyen található, és szükség esetén tölcsérekbe töltik. A zsákos vagy ömlesztett cementet a cementsilóban tárolják, és szükség esetén tölcsérekbe töltik. A vegyszereket és az alumíniumport külön vegyszer- és alumíniumpor silókban tárolják, és szükség esetén külön szállítják a gyártóműhelybe.
2. A levegőztetett betontömb nyersanyag feldolgozása: A pernye (vagy homok, kőpor) elektromágneses vibrációs adagolón és szállítószalagon keresztül kerül a golyósmalomba. A finomra őrölt pernye (vagy homok, kőpor) ezután hígtrágyatartályokba kerül tárolásra.
3. Levegőztetett blokk-adagolás, keverés és öntés: A meszet és a cementet egy csigás szállítószalag szállítja a poradagoló siló alatt. Az anyagokat egymás után adagolják egy automatikus mérlegre a kumulatív méréshez. A mérleg alatt található szállítócsiga egyenletesen adagolja az anyagokat az öntőkeverőbe.
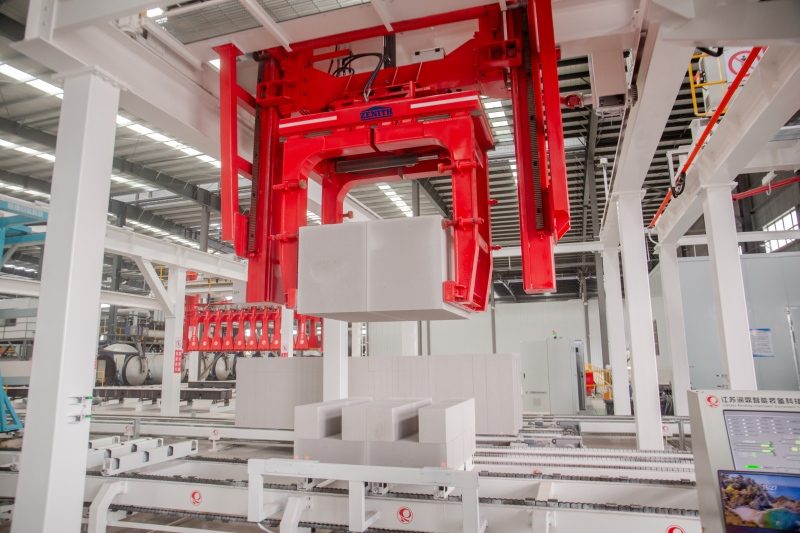
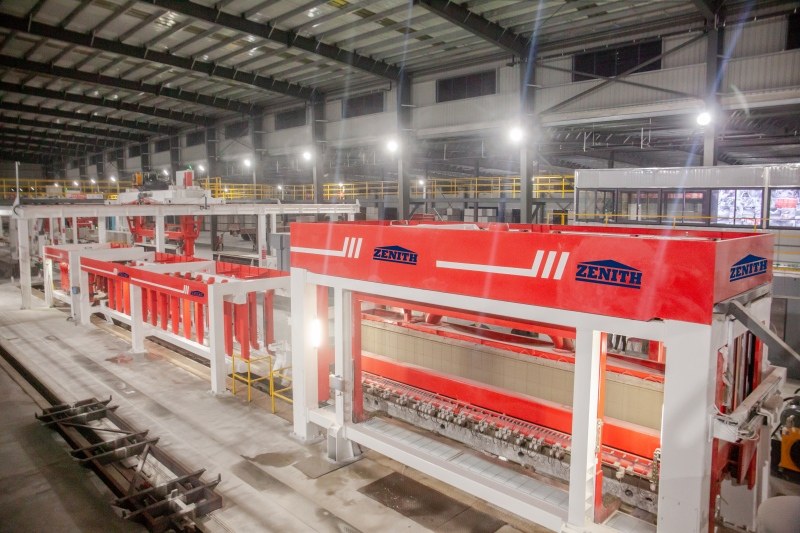
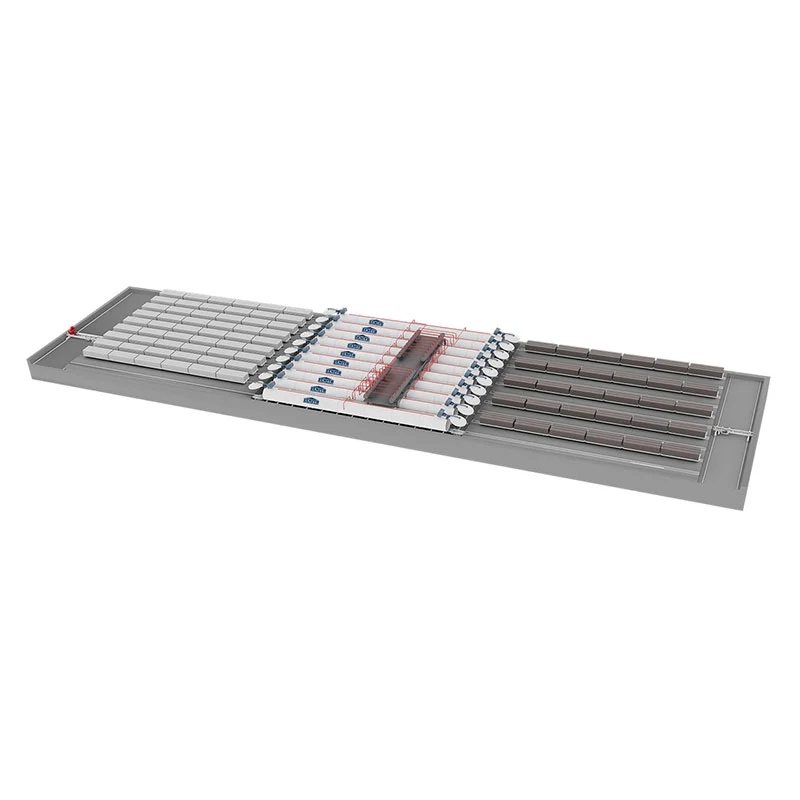
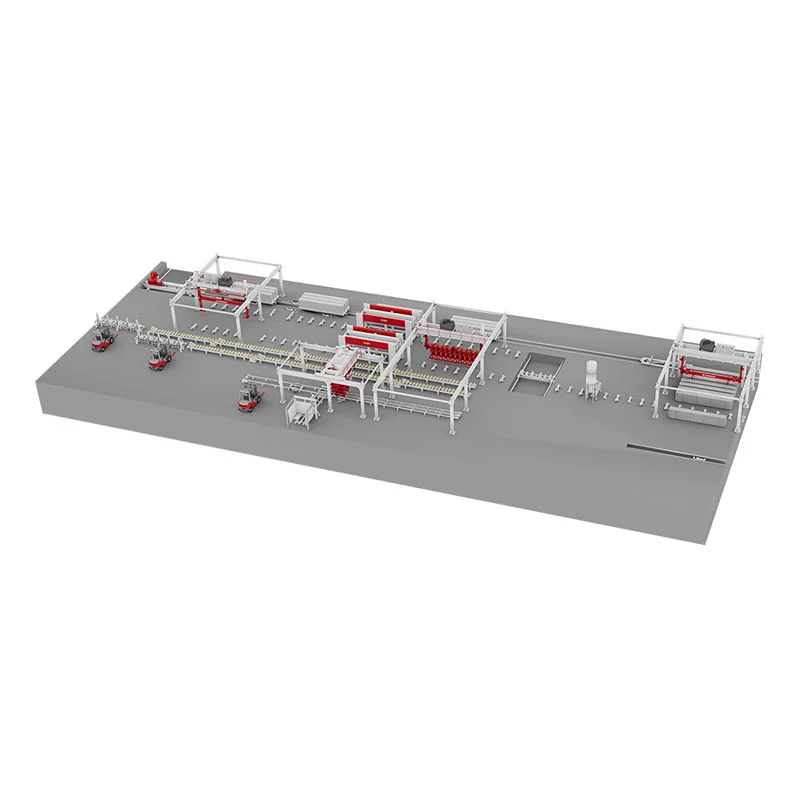
4. A levegőztetett blokkok kezdeti kikeményítése és vágása: Az öntés után a formát egy szállítólánc tolja be a kezdeti keményítő kamrába a gáztermelés és a kezdeti kondenzáció érdekében. A szobahőmérséklet 50-70 ℃, a kezdeti kikeményedési idő 1,5-2 óra (ez a folyamat a kedvező földrajzi viszonyok függvényében elhagyható). A kezdeti kikeményedés után negatív nyomású emelő emeli fel a formakeretet és a tuskót egy előre elhelyezett fenéklemezzel ellátott vágóasztalra. A forma keretét eltávolítják. A vágógép ezután kereszt- és hosszirányú vágásokat végez, és megmarja a tuskó kenyérszerű végeit. A formakeretet visszaemeljük a formaszállító járműre kézi tisztítás és zsírtalanítás céljából, majd a formakocsira emeljük a következő öntéshez való összeszereléshez. A levágott tuskót a fenéklemezzel együtt egy függődaru emeli fel az autóra, és két rétegben egymásra rakja, az egyes rétegek között négy támasztékkal. Több autót csoportosítanak.
Az ügyfélközelség az egyik erősségünk. Ha szüksége van ránk, számíthat ránk. Mindent megteszünk annak érdekében, hogy világszerte elérhetőek legyünk az Ön számára, és a lehető leggyorsabban tudjunk reagálni, amikor az számít.
A kapcsolatfelvételi űrlap elküldésével hozzájárul ahhoz, hogy adatait kérésének feldolgozásához felhasználjuk (további információk és visszavonási nyilatkozatok az adatvédelmi nyilatkozatban találhatók).
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat