ZENITH Maschinenfabrik GmbH
AAC blokkgépek
  • AAC blokkgépekAAC blokkgépek

AAC blokkgépek

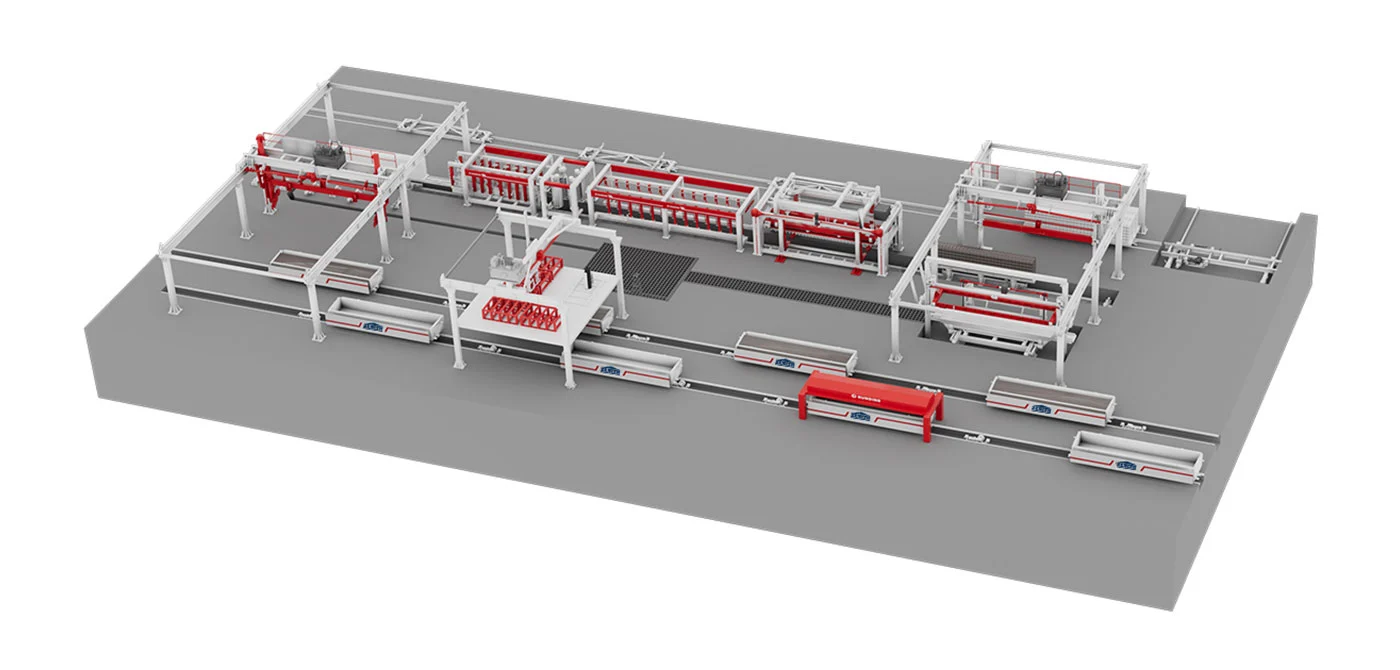
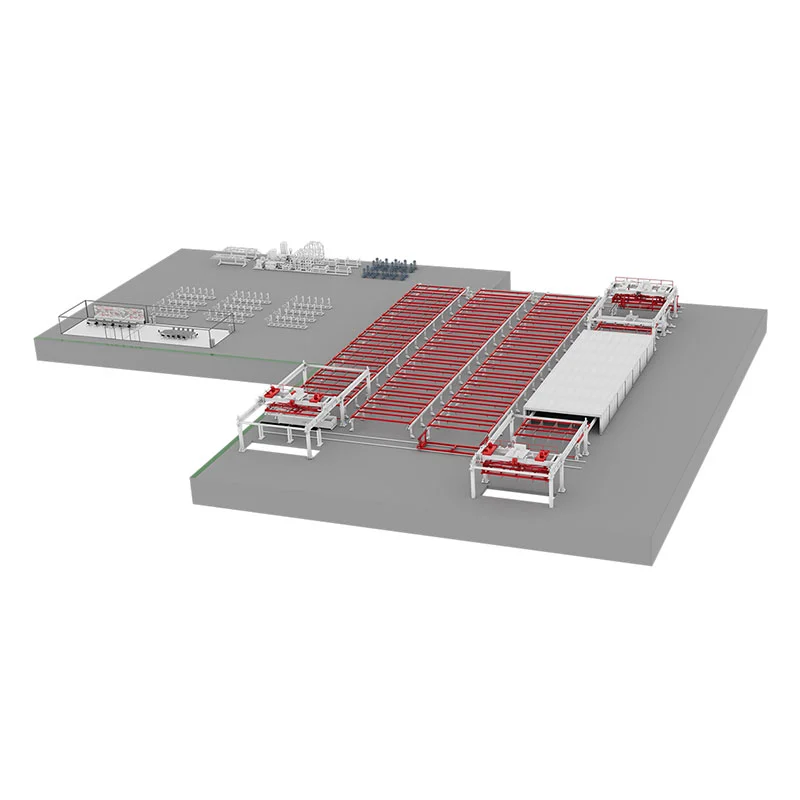
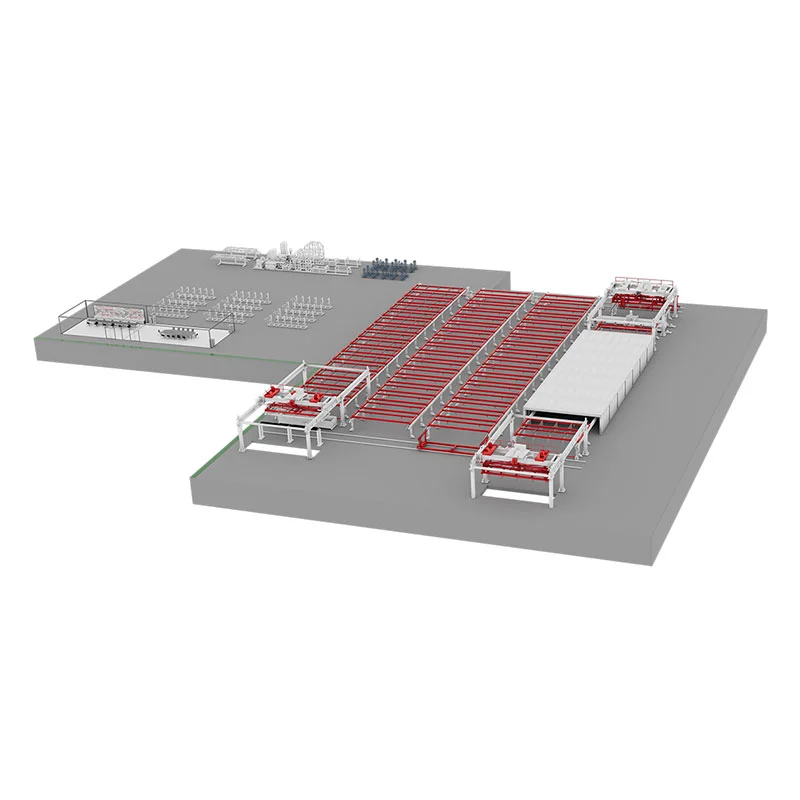
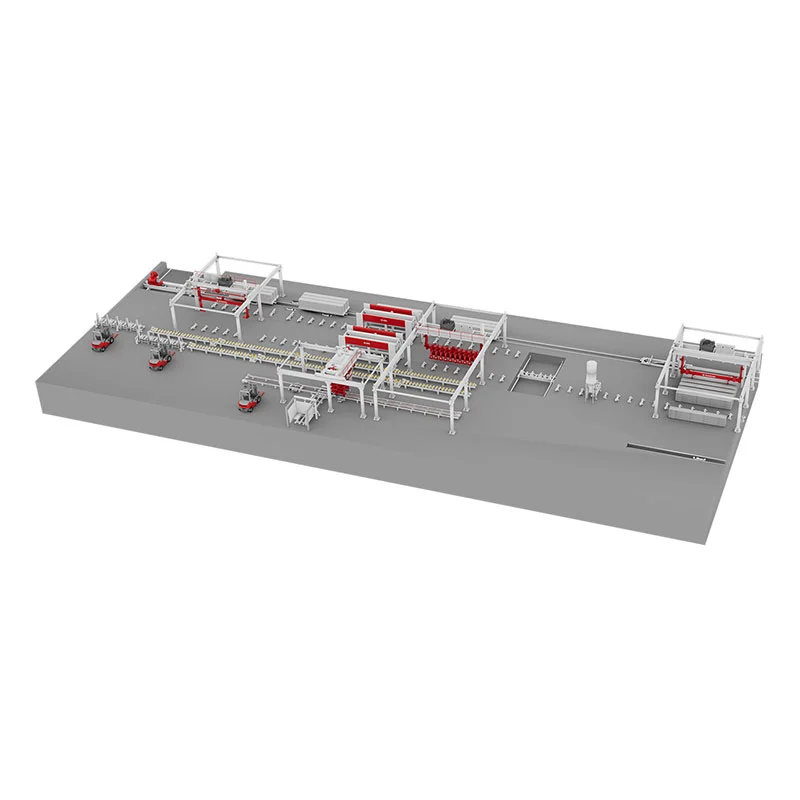
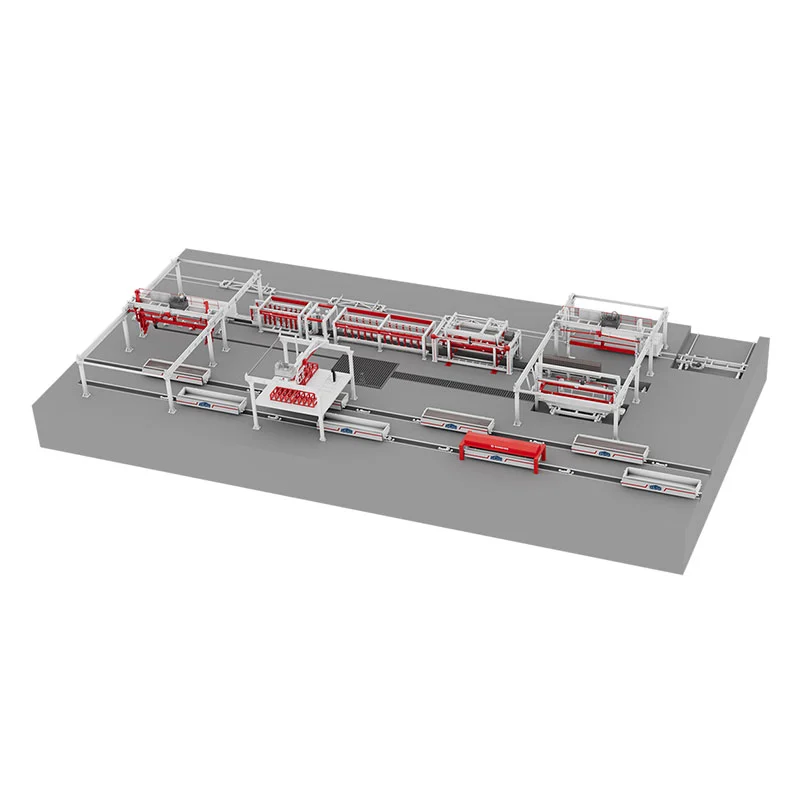
Az AAC blokk gépek speciális berendezések pórusbeton blokkok gyártására, és a ZENITH lehet az Ön szállítója ezeknek a gépeknek. Nyersanyagként pernye (őrlés után), mész, cement és gipszet felhasználásával porózus, könnyű tömböket állítanak elő olyan folyamatokkal, mint a nyersanyag őrlése, adagolása és keverése, öntés, statikus oxigénhabosítás, blokkvágás és autoklávozás.

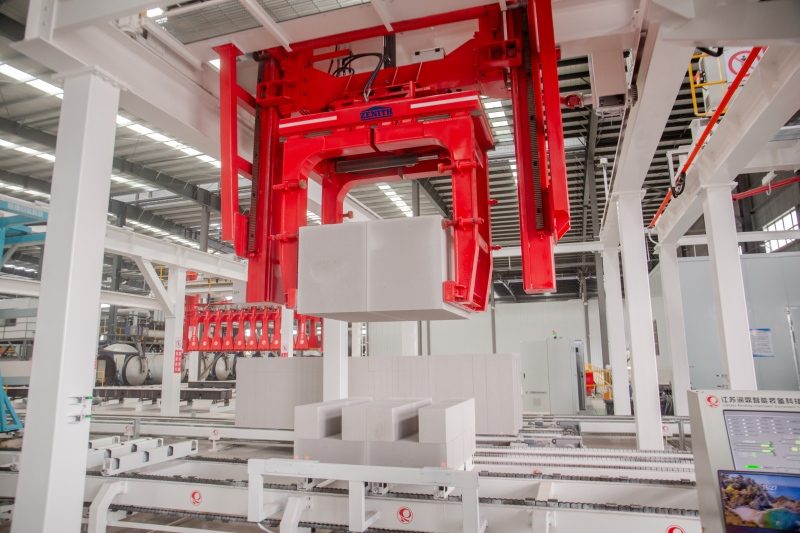
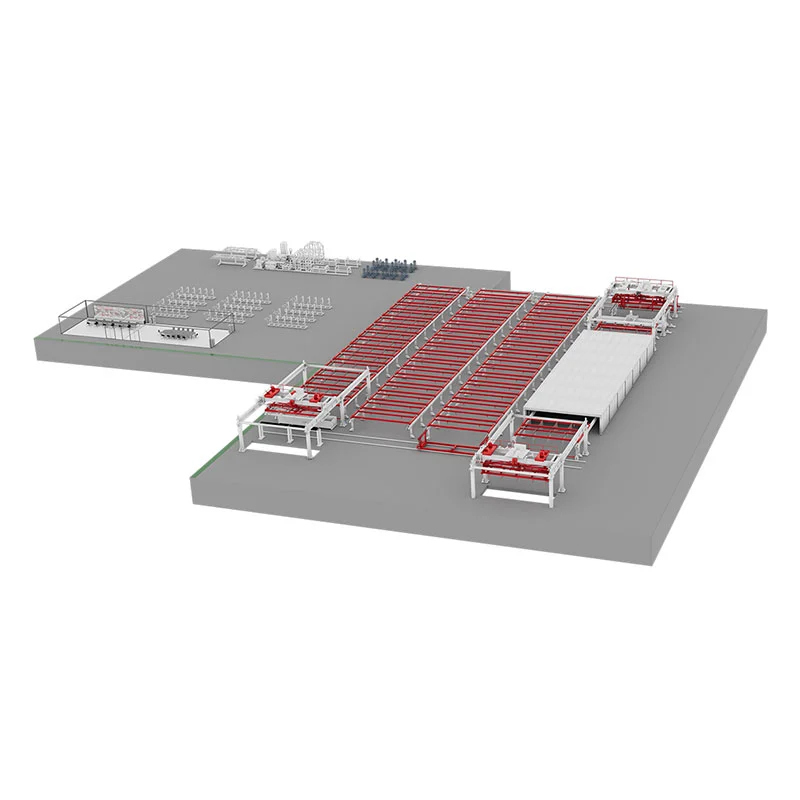
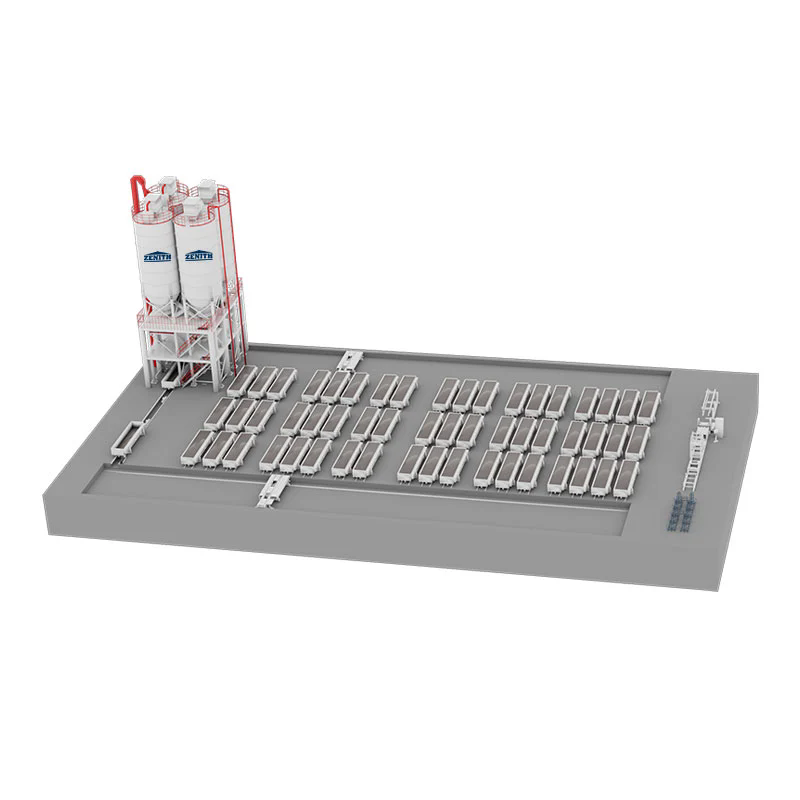
Az AAC blokkgépek tartalmazzák az adagolórendszer, az öntőgép, a vágógép és az autokláv alapvető összetevőit. A bontáshoz és a blokkáthelyezéshez billenő emelőt használnak, akár egy milliméteres vágási pontossággal. A gyártósor képes feldolgozni az ipari hulladékot, mint például az építési hulladékbetont és a széntömlőt, zúzás, szitálás, formadoboz vibrációs tömörítés és autoklávozás révén az erőforrások kihasználását. A vágási hulladékot vízzel való keverés után újrahasznosítják, az autoklávozott hulladékot pedig összezúzzák és újra felhasználják. Éves termelési kapacitása 50.000-300.000 köbméter.

Feldolgozás és berendezések karbantartása

Nyersanyag-feldolgozási szakasz

1. Nyersanyagminőség-ellenőrzés

Mész: Hatékony kalcium-oxid tartalom ≥65%, emésztési hőmérséklet >65 ℃, emésztési idő 10-30 perc (kerülje az alul- vagy túlégetett meszet).

Pernye: A finomságnak át kell mennie egy 0,08 mm-es négyzetlyukú szitán (szitamaradék ≤20%), gyulladási veszteség <8%.

Ipari hulladék (szénhal/építési hulladék): Zúzás után szemcseméret ≤10mm, tűszerű és pelyhes részecsketartalom ≤15%.

2. Az előkezelő berendezés működése

Daráló: Rendszeresen ellenőrizze a pofalemez kopását (pl. PE250×400 típus, orsó fordulatszáma 310r/perc), hogy megakadályozza a fémszennyeződések bejutását.

Golyósmalom: szabályozza az anyag, a golyó és a víz arányát (1:1,5:0,4), minden műszakban tisztítsa meg a képernyőt.

A gépi vágáshoz és karbantartáshoz szükséges kulcsvezérlők

1. A tuskóvágási előírások

Vágási szilárdság: A tuskó nyomószilárdságának el kell érnie a 0,05-0,07 MPa-t a vágás előtt (ujjal enyhén megnyomva nincs bemélyedés).

Vágógép karbantartása: Naponta ellenőrizze a huzalfeszességet (pneumatikus feszítési nyomás 0,4-0,6 MPa), azonnal cserélje ki a kopott vezetékeket.

2. Autoklávozás kezelése

Nyomás növekedési/csökkentési sebesség: ≤0,05 MPa/perc (a blokk repedésének megakadályozása érdekében).

Kikeményedési paraméterek: Tartson állandó nyomást 1,2-1,5 MPa között 6-8 órán keresztül, hőmérsékleten 180-200 ℃.

Autokláv ajtó tömítés: Ellenőrizze a gumi tömítőgyűrűt minden egyes belépés előtt az autoklávba, és rendszeresen vigyen fel magas hőmérsékletű zsírt.

AAC Block Machines

Kérdés küldése
Elérhetőségei
Az ügyfélközelség az egyik erősségünk. Ha szüksége van ránk, számíthat ránk. Mindent megteszünk annak érdekében, hogy világszerte elérhetőek legyünk az Ön számára, és a lehető leggyorsabban tudjunk reagálni, amikor az számít.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

A kapcsolatfelvételi űrlap elküldésével hozzájárul ahhoz, hogy adatait kérésének feldolgozásához felhasználjuk (további információk és visszavonási nyilatkozatok az adatvédelmi nyilatkozatban találhatók).

X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás