ZENITH Maschinenfabrik GmbH

Hogyan egyszerűsítik a PLC-rendszerek az AAC-lapgyártási folyamatokat?

2026-04-09 0 Hagyj üzenetet

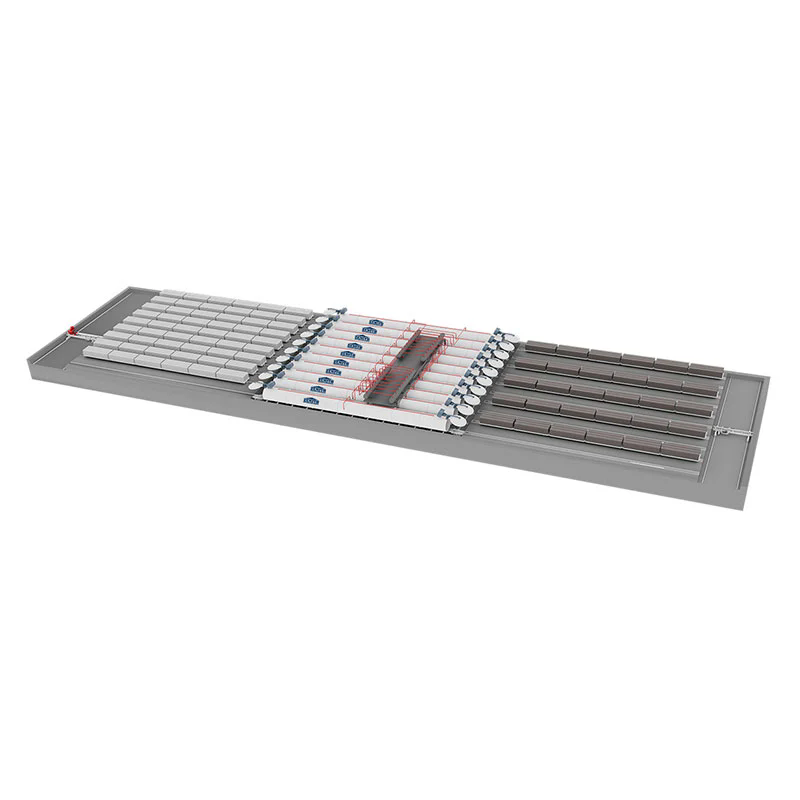
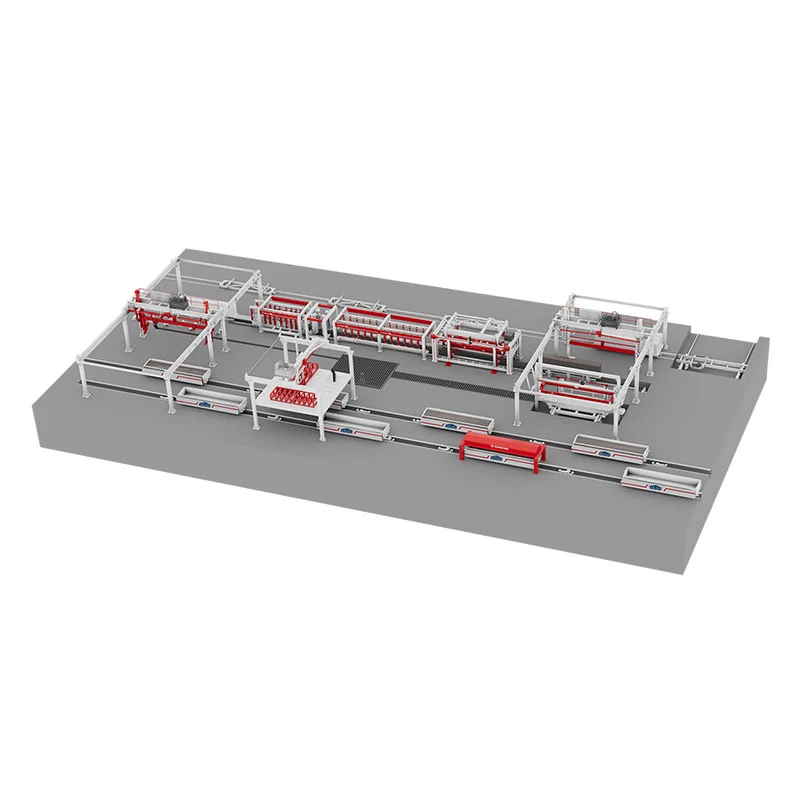
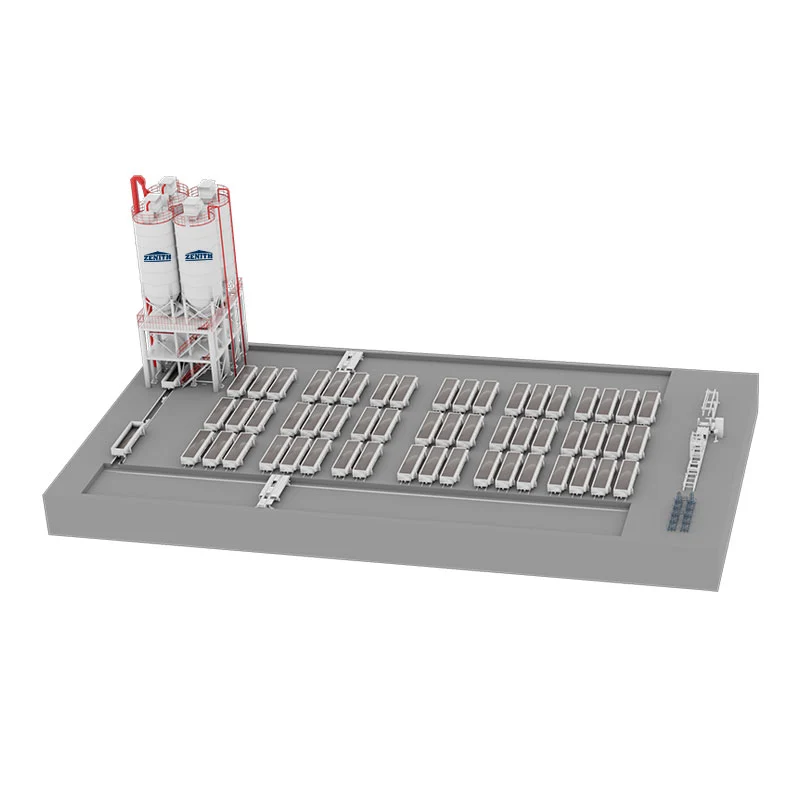
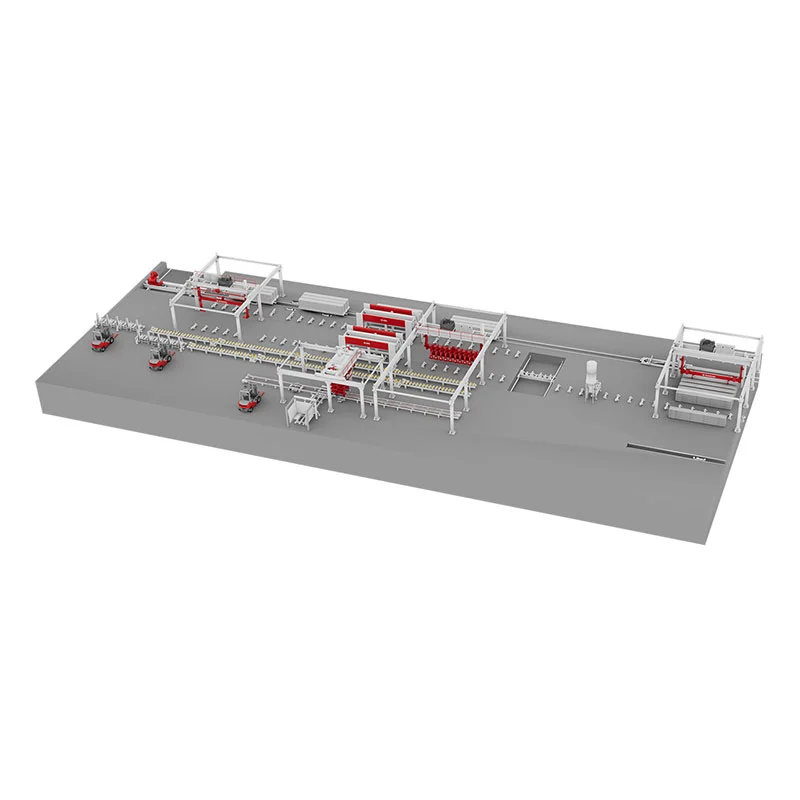
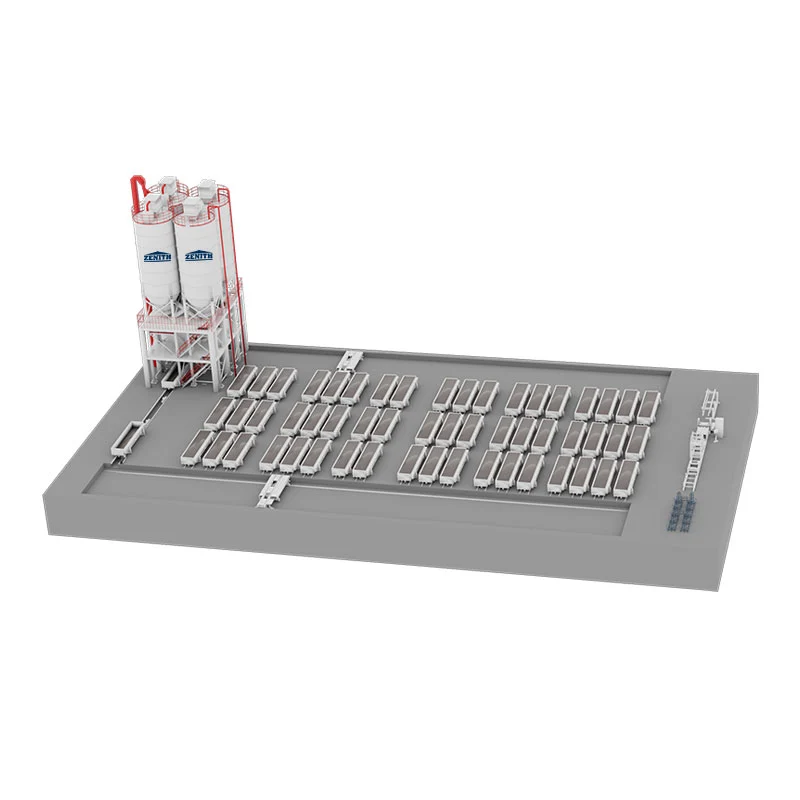
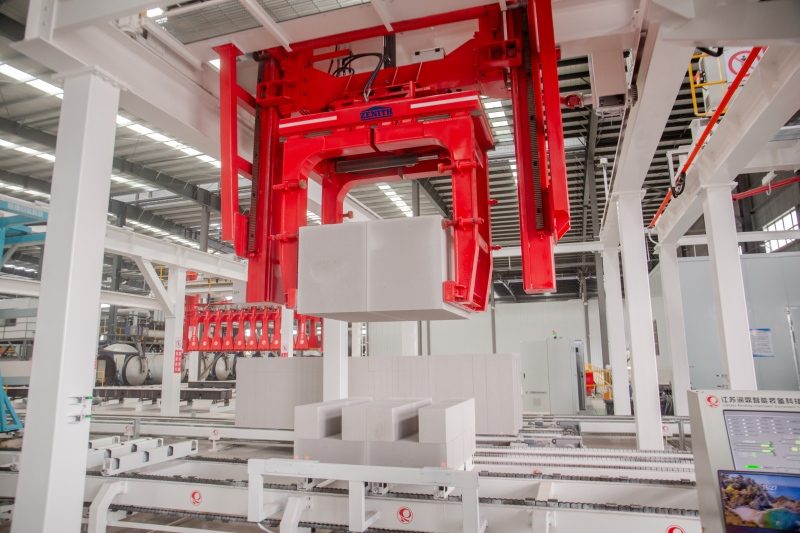
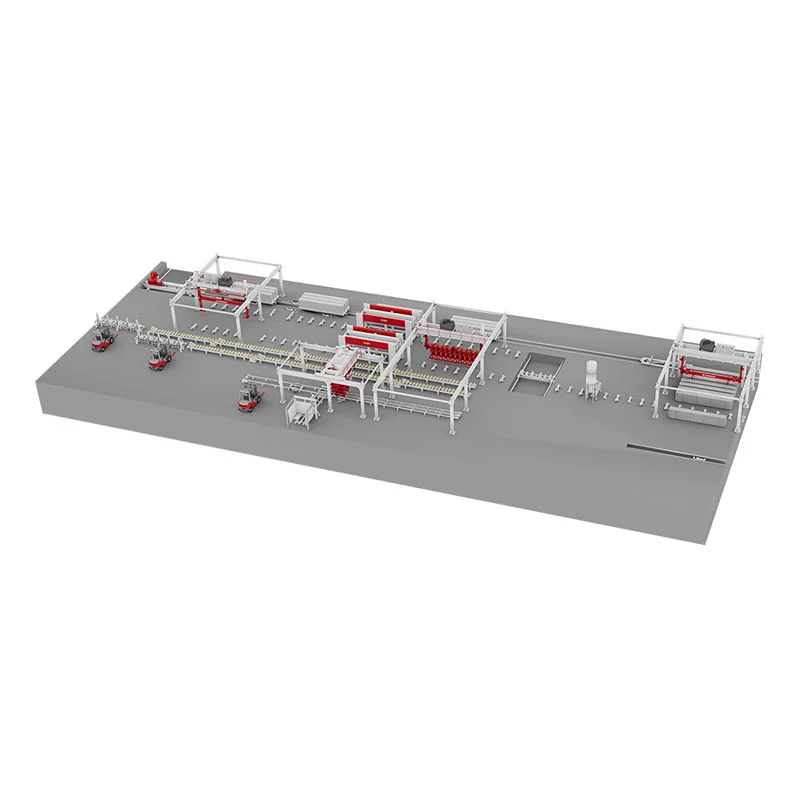
Az autoklávozott pórusbeton (AAC) gyártás versenytárs világában a precizitás, a sebesség és a konzisztencia határozza meg a sikert. A PLC-rendszerek a modern automatizálás sarokkövévé váltak, átalakítva az AAC-lemezek előállítását. Programozható logikai vezérlők integrálásávalAAC lapGyártósor berendezések, a gyártók kiküszöbölik a kézi hibákat, csökkentik az állásidőt, és valós idejű folyamatoptimalizálást érnek el. Üzemünkben 40%-kal nőtt az áteresztőképesség és jelentősen csökkent a hulladék mennyisége a Zenith PLC-vezérelt megoldásainak átvétele után. Ezek a rendszerek páratlan megbízhatósággal koordinálják az adagolást, a keverést, a darabolást és a keményítést, biztosítva, hogy minden lap pontosan megfeleljen a specifikációknak.


PLC-k nélkül az AAC-lemezek gyártása inkonzisztens sűrűségtől, egyenetlen vágástól és energiahatékonyságtól szenved. A Zenith fejlett PLC-integrációja minden szakaszt szinkronizál a hígtrágya-előkészítéstől az autoklávvezérlésig. Az eredmény? Nagyobb hozam, alacsonyabb működési költségek és zökkenőmentes méretezhetőség. Legyen szó vékony lapok vagy vastag panelek gyártásáról, a jól megtervezett PLC-rendszer biztosítja az adat gerincét a megelőző karbantartáshoz és minőségbiztosításhoz. Ez a cikk elmagyarázza, hogyan egyszerűsítik a PLC-k az AAC lapgyártást, bemutatja berendezéseink műszaki paramétereit, és választ ad az automatizálással kapcsolatos leggyakoribb kérdésekre. Olvasson tovább, hogy megtudja, miért vezet gyárunk az iparágban az intelligens AAC-megoldások terén.


Autoclave for AAC


Miért javítják a PLC-rendszerek a nyersanyag-adagolási pontosságot az AAC-lapgyártás során?

A nyersanyag-adagolás az AAC minőség alapja. Még a mész, cement, homok vagy gipsz arányának kisebb eltérései is szerkezeti gyengeséghez vagy felületi hibákhoz vezetnek. A hagyományos kézi adagolás a kezelő éberségén alapul, ami hajlamos a fáradtságra és a hibákra. Üzemünk a Zenith PLC-vel vezérelt adagolórendszerét alkalmazta a mérés és adagolás automatizálására. A PLC beolvassa a recepteket egy központi adatbázisból, és valós időben beállítja az egyes komponenseket a nedvességtartalom és a hőmérséklet alapján. Ez kiküszöböli a találgatásokat, és biztosítja, hogy minden tétel megfeleljen a szigorú tűréshatároknak.


A PLC-vezérelt kötegelés fő előnyei a következők:

  • Mikroszekundumos válaszidőszelepek és adagolók beállításához, csökkentve a túl- vagy alultöltést.
  • Zárt hurkú visszacsatoláserőmérő cellákból és áramlásmérőkből, automatikusan korrigálja az elsodródást.
  • Receptkezeléstöbbféle AAC laptípushoz (pl. könnyű panelek, megerősített lemezek).
  • Adatnaplózása nyomon követhetőség és az ISO megfelelőség érdekében.


AAC lapgyártó gépsorunk nagy felbontású érzékelőket használ, amelyek közvetlenül kommunikálnak a PLC-vel az ipari Etherneten keresztül. A rendszer akár 500 receptet is képes tárolni, és a receptek közötti váltás kevesebb mint két percet vesz igénybe. Ezenkívül a PLC minden 0,5%-ot meghaladó eltérést jelez, és leállítja a gyártást, amíg a kezelő felülvizsgálja a riasztást. Ez a proaktív minőség-ellenőrzés évente 18%-kal csökkenti a nyersanyag-pazarlást, amint azt gyári auditjaink is igazolják. A méretezésre törekvő gyártók számára a PLC-adagolás biztosítja, hogy minden AAC lap egyenletes sűrűséget és nyomószilárdságot tartson fenn. Automatizálás nélkül az adagolási inkonzisztenciák későbbi szakaszokra torkollnak, vágási repedéseket vagy egyenetlen autoklávozást okozva. Ezért a PLC-vel továbbfejlesztett adagolásba való befektetés nem opcionális, de elengedhetetlen a prémium AAC lapgyártáshoz.


Ezenkívül a PLC integrálható vállalati erőforrás-tervezési (ERP) rendszerekkel, lehetővé téve ügyfeleink számára az anyagfelhasználás távolról történő nyomon követését. A valós idejű irányítópultok a köteg állapotát, a trend grafikonokat és prediktív figyelmeztetéseket jelenítenek meg a siló utántöltésről. Az ilyen szintű betekintés lehetővé teszi az üzemvezetők számára a készletek optimalizálását és az állásidő csökkentését. Összefoglalva, a PLC-rendszerek átalakítják a kötegelést a potenciális szűk keresztmetszetből egy áramvonalas, hibabiztos folyamattá. A Zenith mérőcellák kalibrálásában és PID-hurkok hangolásában szerzett szakértelme biztosítja, hogy ügyfeleink nap mint nap 99,8%-os adagolási pontosságot érjenek el.


Hogyan optimalizálják a PLC-k az AAC lapok keverési és öntési szakaszait?

Az adagolás után a keverési és öntési szakaszok határozzák meg a hígtrágya homogenitását és pórusszerkezetét. Az inkonzisztens keverés nagy üregekhez, ülepedéshez vagy gyenge zöldszilárdsághoz vezet. A PLC-rendszerek szabályozzák a keverő sebességét, időtartamát és sorrendjét, miközben szabályozzák az öntési hőmérsékletet és a víz/szilárdanyag arányt. Üzemünk a Zenith PLC-jét használja a változtatható frekvenciájú hajtású bolygókeverők (VFD) kezelésére. A PLC felgyorsítja a keveredést a por bedolgozása során, majd csökkenti a sebességet, hogy elkerülje a levegő beszorulását. A hőmérséklet-érzékelők adatokat továbbítanak a PLC-nek, amely a gőzbefecskendezést úgy állítja be, hogy a 40-45 °C hőmérsékletet fenntartsa az optimális alumíniumpor reakció érdekében.


A PLC-k által engedélyezett legfontosabb optimalizálások a következők:

  • Automatikus vízadagolásvalós idejű viszkozitásmérések alapján, megakadályozva a túl folyékony vagy merev iszaposodást.
  • Szekvenciális kiegészítésalumínium paszta és expanziós szerek, pontosan időzített időközönként.
  • Öntőlándzsa elhelyezéseszervók által vezérelt, egyenletes eloszlást biztosítva a formákba.
  • Emelkedés figyeléseultrahangos érzékelők használatával, amelyek módosítják a környezeti feltételeket, ha a tágulás eltér.


AAC lapgyártó gépsorunk érintőképernyős HMI-vel rendelkezik, amely megjeleníti a keverési görbéket és az öntési rönköket. A kezelők előre meghatározott programokat választhatnak a különböző lapsűrűségekhez (300-800 kg/m³). A PLC biztonsági reteszeket is alkalmaz: a keverő nem tud kiürülni, ha a forma nincs megfelelően elhelyezve, megakadályozva a kiömlést. Az egyik legértékesebb szempont az adaptív algoritmus, amely kompenzálja az összetevők hőmérsékleti ingadozásait. Például, ha a cement a szokásosnál melegebben érkezik, a PLC csökkenti a keverési időt, hogy megakadályozza az idő előtti merevedést. Ez a dinamikus vezérlés biztosítja, hogy az iszap egyenletesen emelkedjen fel, és finom, egyenletesen elosztott pórusokkal rendelkező AAC lapokat hozzon létre. Ügyfeleink 25%-os visszautasított lapok csökkenéséről számoltak be, miután PLC-vel kezelt keverésre váltottak. Ezenkívül a rendszer minden öntési ciklust rögzít, lehetővé téve az anomáliák kiváltó okának elemzését. Az emberi beavatkozás csökkentésével a PLC kiküszöböli a műszakváltások vagy a kezelői képzettségi szint által okozott eltéréseket. A nagy volumenű gyártósorok esetében ez az összhang közvetlenül alacsonyabb gyártási költségekben és magasabb vevői elégedettségben nyilvánul meg. A Zenith üzembe helyezési csapata gondoskodik arról, hogy minden PLC-program az Ön konkrét nyersanyagaihoz és éghajlati viszonyaihoz legyen hangolva, így az első naptól kezdve maximalizálja a hatékonyságot.


Milyen szerepet játszik a PLC vezérlés a vágási és kikeményítési konzisztenciában?

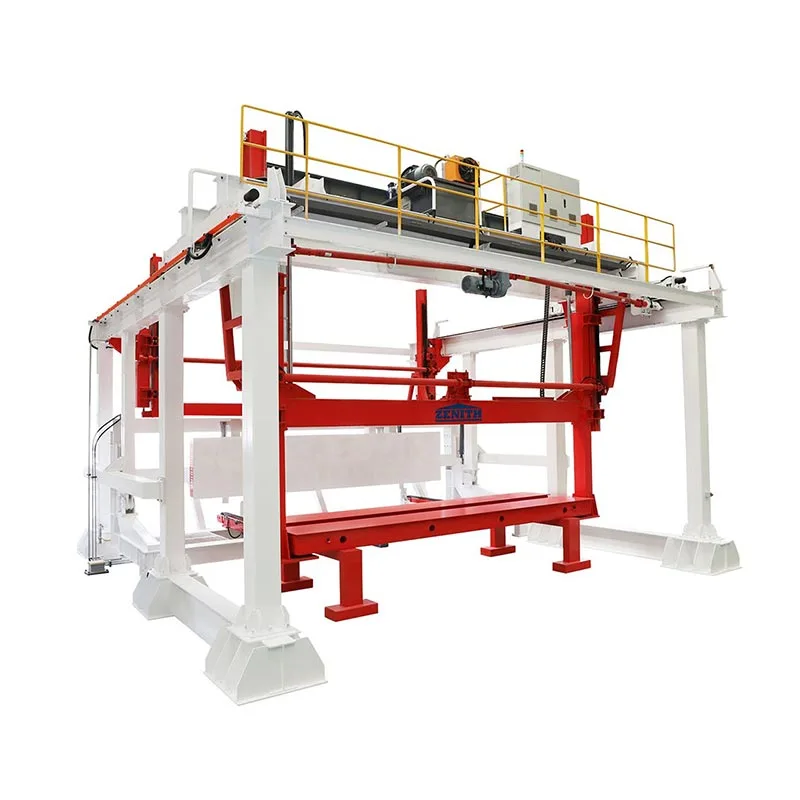
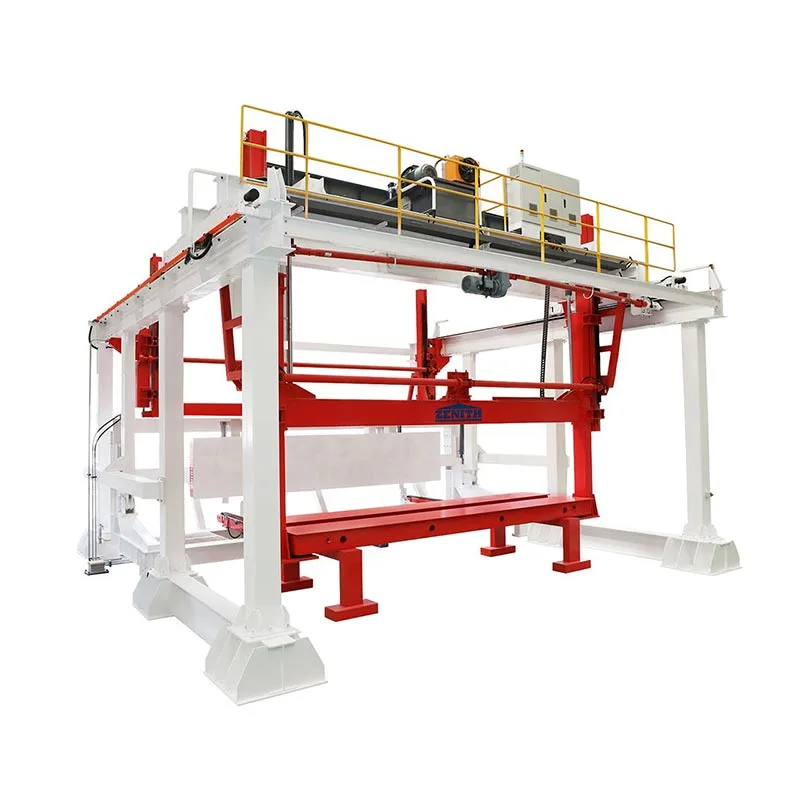
A zöld AAC sütemények precíz lapokra vágása, majd autoklávozása több tengely közötti szinkronizálást igényel. Bármilyen vágás közbeni eltolódás élletörést vagy mérethibát okoz, míg a nem megfelelő kikeményedés hiányos tobermorit képződéshez vezet. A PLC rendszerek koordinálják a vágóhuzal feszességét, a vágókeret sebességét és az autokláv hőmérséklet/nyomás rámpáját. Üzemünk a Zenith PLC-jét alkalmazza az abszolút kódolóval ellátott huzalvágó gépek kezelésére. A PLC gondoskodik arról, hogy a vágókeret 0,5-2 m/perc sebességgel mozogjon a pogácsa sűrűségétől függően, megakadályozva a huzaltörést vagy a felületi ellenállást. Ezzel egyidejűleg a PLC zárt hurkú pneumatikus szabályozókkal szabályozza a huzalfeszességet, ±1 mm-es vágási tűréseket érve el a lap hosszában és szélességében.


Az autoklávozás során a PLC egy előre meghatározott térhálósodási ciklust hajt végre több fázissal: elővákuum, fűtés, állandó nyomás és hűtés. Valós időben figyeli a nyomástávadókat és a hőelemeket, és modulálja a gőzszelepeket, hogy kövesse az ideális rámpasebességet. Ha a nyomás meghaladja a beállított értéket, a PLC fokozatosan nyitja a kipufogószelepeket a hősokk elkerülése érdekében. Ez a precíz szabályozás maximalizálja a kristályos CSH fázisok képződését, és az ASTM szabványoknak megfelelően 4-6 MPa-ra növeli a lemez szilárdságát. Az AAC lapgyártó gépsorunk biztonsági felülírásokat is tartalmaz: ha valamelyik autokláv ajtaja nincs tömítve, a PLC lezárja a ciklust és automatikusan kiengedi a nyomást. Az egyes autokláv tételekből származó adatokat tanúsítás és garancia céljából tároljuk.


A PLC-vezérelt vágás és kikeményedés további előnyei:

  • Automatikus szerszámkorrekció kompenzációhuzalkopáshoz, 30%-kal meghosszabbítja a fogyóeszközök élettartamát.
  • Energia optimalizálásigény szerinti gőzszabályozással, 12%-kal csökkentve az üzemanyag-fogyasztást.
  • Prediktív karbantartási riasztásokhuzalvezetőkhöz és autokláv tömítésekhez, minimalizálva a nem tervezett leállásokat.
  • A tétel nyomon követhetőségea forgácsolási paraméterek összekapcsolása a lap végső tulajdonságaival.


Üzemünk dokumentálta, hogy a PLC integráció 5%-ról 1% alá csökkenti a vágási selejt mennyiségét. Ezenkívül a következetes kikeményedés megszünteti a lágy foltokat és a repedéseket, javítva a lap szögtartó képességét és hőszigetelését. A megerősített AAC lemezeket gyártó gyártók számára a PLC az acélhálós ketrecek elhelyezését is ellenőrzi az öntés előtt, biztosítva, hogy a vágás után is középen maradjanak. Ilyen automatizálás nélkül a kézi kezelés gyakran kimozdítja a megerősítést, ami szerkezeti hibához vezet. Ezért a PLC-k nélkülözhetetlenek a modern építési igényeknek megfelelő, kiváló minőségű AAC lapok előállításához. A Zenith teljes körű képzést biztosít a PLC programozásról és hibaelhárításról, így képessé teszi csapatát a csúcsteljesítmény fenntartására.


Mely műszaki paraméterek határozzák meg a nagy teljesítményű AAC lap gyártósor berendezéseit?

Az AAC lapgyártósor-berendezések kiválasztásakor a vásárlóknak értékelniük kell a kulcsfontosságú teljesítménymutatókat, amelyek közvetlenül befolyásolják a kimenetet, a minőséget és a működési költségeket. Az alábbiakban egy részletes táblázat található a Zenith PLC-be integrált rendszereinek specifikációiról, amelyek világszerte gyári telepítéseink adatain alapulnak. Ezek a paraméterek azt mutatják meg, hogy a PLC-vezérlés hogyan teszi lehetővé az egyes gyártási fázisok pontos szabályozását.

Paraméter Értéktartomány PLC vezérlő funkció
Adagolási pontosság (komponensenként) ±0,2% és ±0,5% között Zártkörű mérés automatikus tárakorrekcióval
Keverési sebesség (változható) 0-1500 ford./perc VFD vezérelt, receptspecifikus sebességprofilok
Öntési idő formánként 45-90 másodperc Szekvenciális logika reteszelési ellenőrzésekkel
Vágási tűrés (hossz/szélesség/magasság) ±1 mm és ±1,5 mm között Szervo pozicionálás és huzalfeszesség szabályozás
Autokláv nyomástartomány 0,8-1,2 MPa PID hurkok rámpa/soak programozással
Az autokláv hőmérsékleti tartománya 180-200 °C Többzónás hőelem visszacsatolás
Ciklusidő (adagolás a kész lapra) 8-12 óra (beleértve a kikeményedést is) PLC-be integrált gyártásütemező
Energiafogyasztás per m³ 35-45 kWh Igény szerinti gőz- és motorvezérlés
PLC szkennelési ciklusidő < 10 ms Valós idejű I/O frissítés és riasztáskezelés
Adatmegőrzés 5 év helyi SD kártyán Eseménynaplózás és receptmentés


Üzemünk két évtized alatt finomította ezeket a paramétereket, biztosítva, hogy a Zenith AAC lemezgyártó gépsor berendezései egyenletes, akár évi 300 000 m³-es termelést biztosítsanak soronként. A PLC azon képessége, hogy naplózza a trendeket és váltási jelentéseket készít, segít ügyfeleinknek megfelelni az olyan szigorú minőségi tanúsítványoknak, mint az EN 12602 vagy az ASTM C1693. Ezenkívül a biztonságos VPN-en keresztüli távoli hozzáférés lehetővé teszi a Zenith támogatási csapata számára, hogy azonnal diagnosztizálja a problémákat, csökkentve a javítás átlagos idejét. A berendezések összehasonlításakor összpontosítson az adagolás pontosságára és a kikeményedés ellenőrzésére – ezeknek van a legnagyobb hatása a lemez szilárdságára és méretstabilitására. A PLC automatizálással ügyfeleink 18 hónapnál rövidebb megtérülési időt érnek el, köszönhetően a csökkentett hulladék- és munkaerőköltségeknek. Lépjen kapcsolatba velünk, hogy megtudja, hogyan lehet ezeket a paramétereket testreszabni az Ön nyersanyagaihoz és gyártási céljaihoz.


Összegzés

A PLC-rendszerek a modern AAC-lemezgyártás idegközpontját képezik, amelyek minden egyes szakaszt az adagolástól az autoklávozásig alakítanak át. Kiküszöböli az emberi hibákat, valós idejű beállításokat tesz lehetővé, és páratlan következetességet biztosít. Üzemünk integráltZenit's PLC-megoldásait az AAC lapgyártósor-berendezésekbe világszerte, nagyobb hozamot és alacsonyabb működési költségeket érve el. Fontos tudnivalók: PLC-vezérelt adagolás ±0,2%-os pontosságot biztosít; a keverés és az öntés alkalmazkodóvá válik a nyersanyag-változatokhoz; a vágási tűrések ±1 mm-re zsugorodnak; és az autokláv ciklusok ideális nyomás-hőmérséklet profilokat követnek. A fenti műszaki paraméterek táblázata az automatizálás mérhető előnyeit mutatja be. A PLC-vezérelt berendezések bevezetésével a gyártók akár 25%-kal csökkentik a hulladékot, 12%-kal az energiafelhasználást, és több mint 80%-kal csökkentik a selejteket. Egy olyan iparágban, ahol a haszon a hatékonyságtól függ, a PLC-k nem luxus, hanem szükséglet. A versenyképesség megőrzése érdekében fektessen be olyan intelligens rendszerekbe, amelyek az Ön vállalkozásához illeszkednek.


GYIK: Hogyan egyszerűsítik a PLC-rendszerek az AAC-lapgyártási folyamatokat?

Melyik a legkritikusabb gyártási szakasz, amikor a PLC-k megakadályozzák az AAC lapok hibáit?
A legkritikusabb szakasz a nyersanyag adagolása, mert a mész vagy cement arányának kismértékű eltérései is megváltoztatják az AAC végső sűrűségét és szilárdságát. A PLC-k terhelésmérő cellákat és áramlásmérőket használnak az egyes komponensek valós időben történő beállításához, tipikus ±0,2%-os pontossággal. Üzemünk azt találta, hogy a kézi adagolás miatt a lapok 12%-a sikertelen volt a tömörítési teszteken, míg a PLC adagolásnál ez 0,5% alá csökkent. Pontos adagolás nélkül az utólagos keverés, darabolás és kikeményítés nem tudja kompenzálni az alaphibákat. Ezért a PLC-rendszerek számos minőségi probléma kiváltó okát közvetlenül kezelik.

Csökkenthetik-e a PLC-rendszerek az energiafogyasztást az AAC lemezes autoklávozás során?
Igen, jelentősen. A PLC-k rámpa/áztatás szabályozást és igény szerinti gőzmodulációt valósítanak meg, megakadályozva, hogy az energiapazarlás túllépjen a hőmérsékleten vagy a nyomáson. A Zenith AAC lapgyártó gépsorában a PLC 12-15%-kal csökkenti az autokláv energiafelhasználását azáltal, hogy a gőzáramot a sütemények pontos hőelnyelési sebességéhez igazítja. Ezenkívül a PLC ütemezheti az autokláv ciklusokat a csúcsidőn kívüli villamosenergia-órákban, és visszanyerheti a kondenzált hőt. Ügyfeleink éves szinten több mint 30 000 kWh-t takarítanak meg autoklávonként. PLC optimalizálás nélkül a kézi szelepvezérlés gyakran nyomáscsúcsokhoz és szükségtelen légtelenítéshez vezet, ami akár 20%-kal növeli az üzemanyagszámlákat.

Hogyan javítja a PLC-integráció az átváltás hatékonyságát a különböző AAC lapméretek között?
A PLC-rendszerek több vágási receptet tárolnak, és automatikusan áthelyezik a vágóhuzalokat vagy kereteket szervohajtásokon keresztül. A 20+ vágóhuzal kézi beállítása helyett (ami 2-3 órát vesz igénybe és hibákat okoz), a kezelők egyszerűen kiválasztják az új lapméreteket a HMI-n. A PLC minden vezetéket a programozott pozícióba mozgat 5 percen belül, ±0,2 mm megismételhetőség mellett. Üzemünk a Zenith receptkezelését használja a 600x2000 mm-től 1200x6000 mm-ig terjedő méretek kezelésére. Ez a gyorsaság lehetővé teszi a gyártók számára, hogy hosszú állásidő nélkül válaszoljanak az egyedi megrendelésekre. Ezzel szemben a kézi váltás gyakran hibás vágásokat és elpazarolt süteményeket eredményez a próbaüzemek során.

Milyen prediktív karbantartási funkciókat kínálnak a PLC-k az AAC lapgyártó gépsorokhoz?
A PLC-k folyamatosan figyelik a vibrációt, az áramfelvételt, a ciklusidőket és a hőmérsékletet olyan kulcsfontosságú alkatrészeken, mint a keverők, a huzalvágók és az autoklávajtók. Ha egy paraméter a normál tartományon kívül esik (például a keverőmotor árama 10%-kal az alapvonal fölé emelkedik), a PLC riasztást generál, mielőtt meghibásodás lépne fel. Üzemünk integrálta a Zenith diagnosztikai szoftverét, amely kiszámítja a vezetékek és az autokláv tömítések hátralévő élettartamát. Ez a prediktív megközelítés 70%-kal csökkenti a nem tervezett megállásokat, és 25%-kal meghosszabbítja a berendezés élettartamát. Ilyen funkciók nélkül a gyártók reaktív karbantartásra hagyatkoznak, ami költséges gyártásleállásokhoz és biztonsági kockázatokhoz vezet.

Lehetséges távfelügyelet és hibaelhárítás a PLC-vel vezérelt AAC vonalakkal?
Teljesen. A modern PLC-k ipari Ethernet portokat és biztonságos VPN-képességeket tartalmaznak, így a Zenith mérnökei bárhonnan távolról hozzáférhetnek a vezérlőrendszerhez. Áttekinthetjük az élő adatokat, módosíthatjuk a PID paramétereket, vagy feltölthetünk új firmware-t anélkül, hogy a helyszínre utaznánk. Üzemünk a gyakori problémák 90%-ában támogatja a távdiagnosztikát, így a javítási idő 48 óráról 4 órára csökken. A PLC ezenkívül automatikus e-mail- vagy SMS-riasztásokat is küld olyan riasztásokról, mint az alacsony nyomás vagy a kötegeltérés. Ez a csatlakozás minimális állásidőt és szakértői támogatást biztosít az Ön keze ügyében. A távoli helyeken lévő üzemek számára a távoli hozzáférés megváltoztatja a magas rendelkezésre állási időt.


Készen áll az AAC lapgyártás átalakítására?

Tegye meg a következő lépést a teljesen automatizált, nagy hatékonyságú gyártás felé. A Zenith PLC-be integrált AAC lapgyártó sor berendezése világszerte több mint 200 gyárnak segített csökkenteni a pazarlást, csökkenteni az energiaköltségeket és kiváló lapokat gyártani.Lépjen kapcsolatba mérnöki csapatunkkal még maingyenes konzultációért és személyre szabott ROI elemzésért. Megmutatjuk, hogyan válhat gyárunk szakértelme az Ön versenyelőnyévé. 

Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás