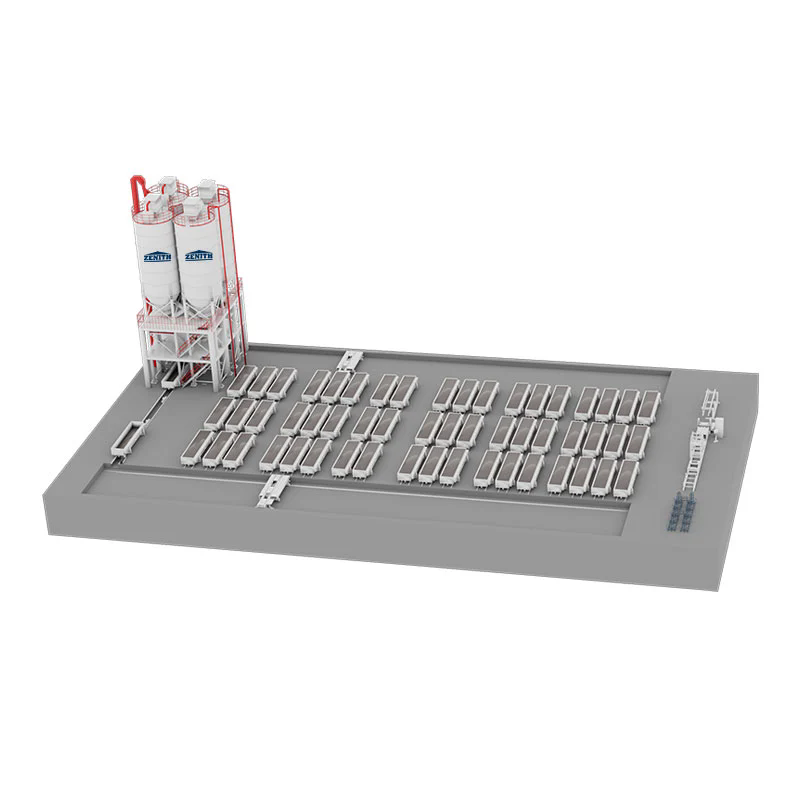
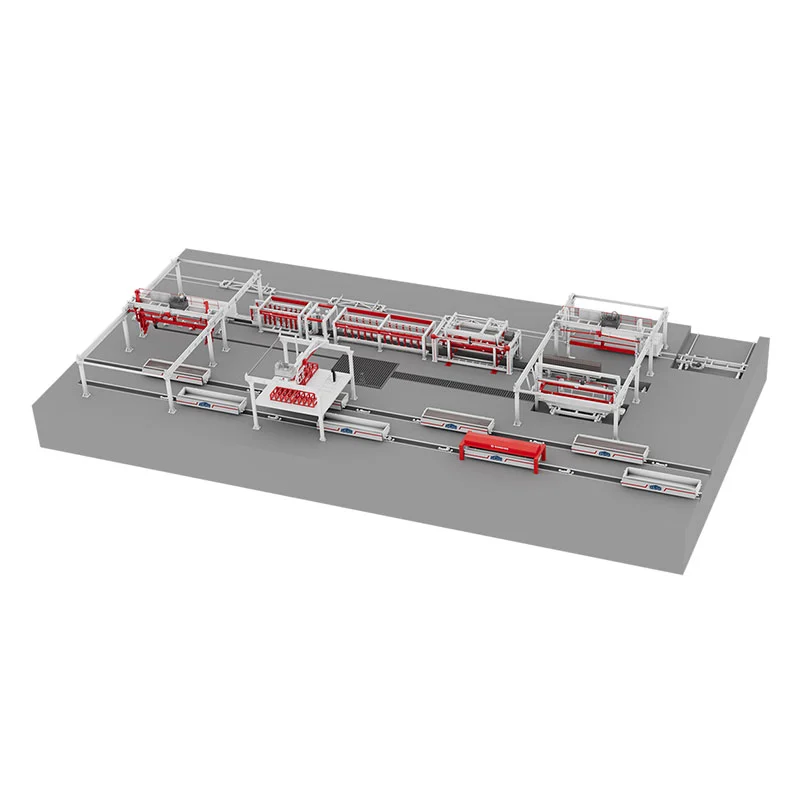
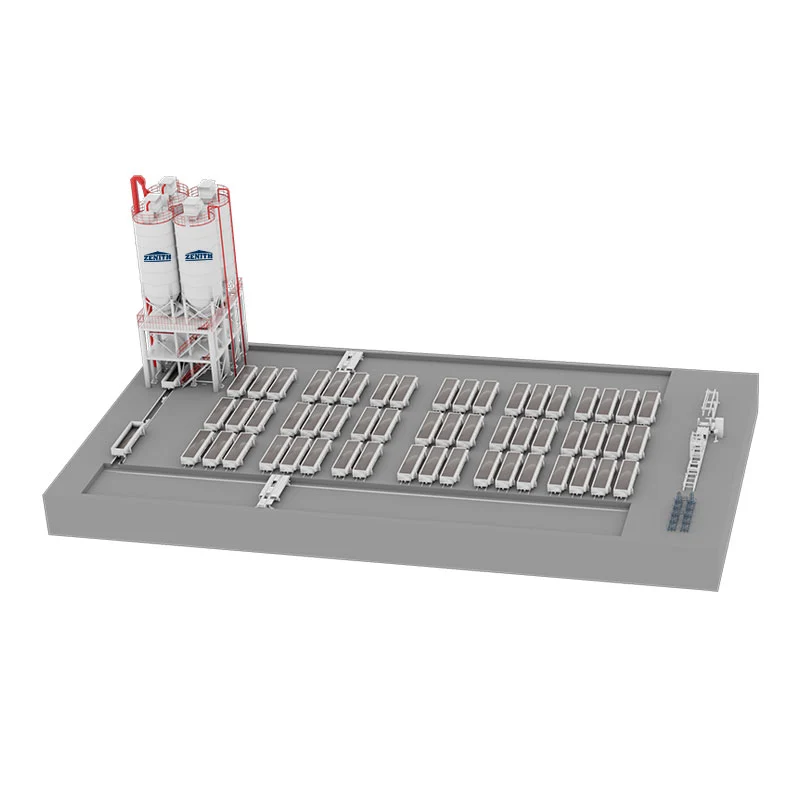
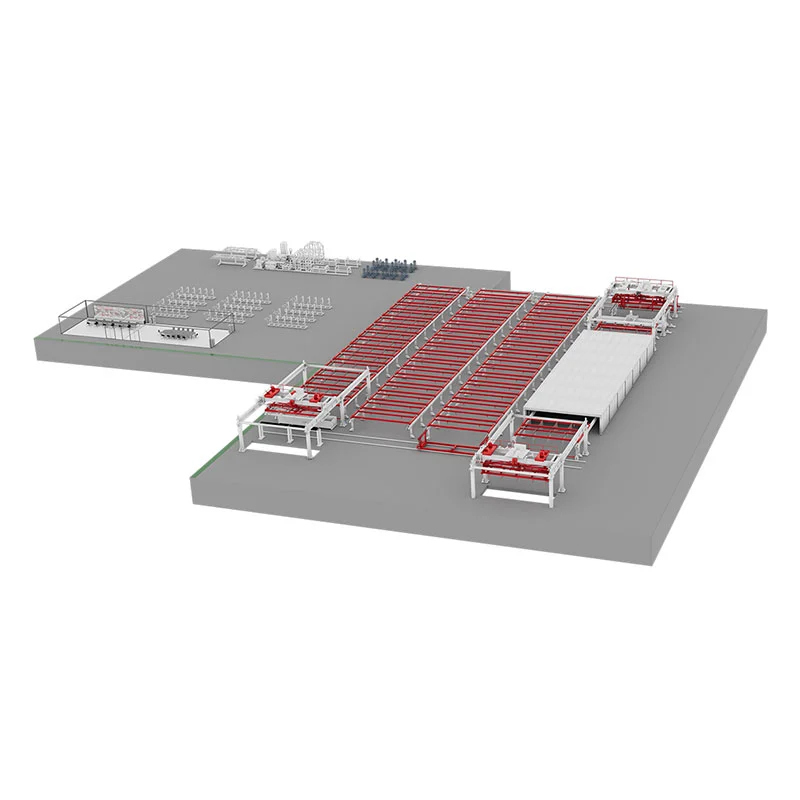
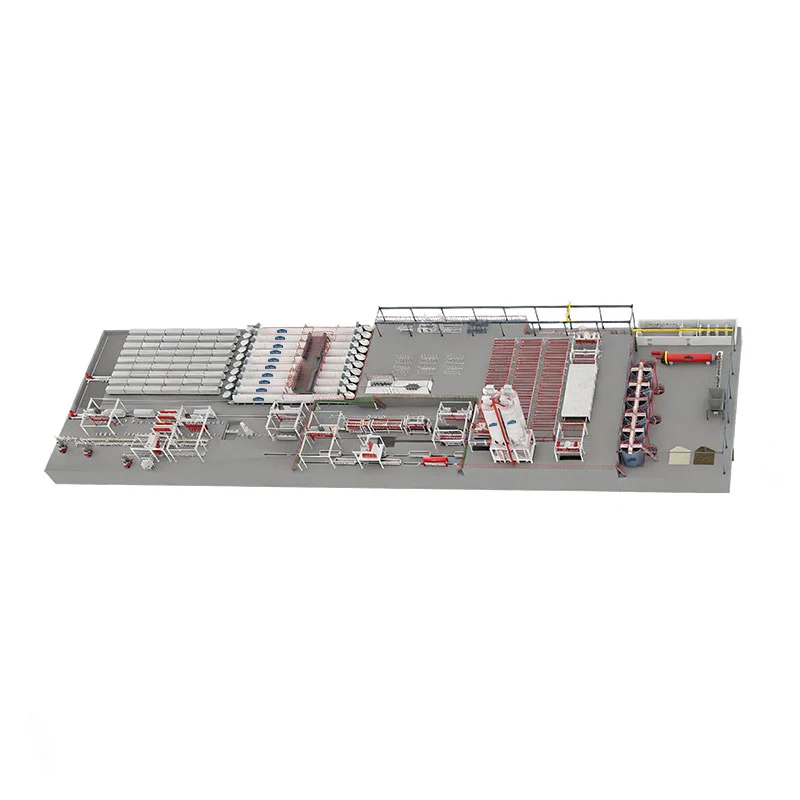
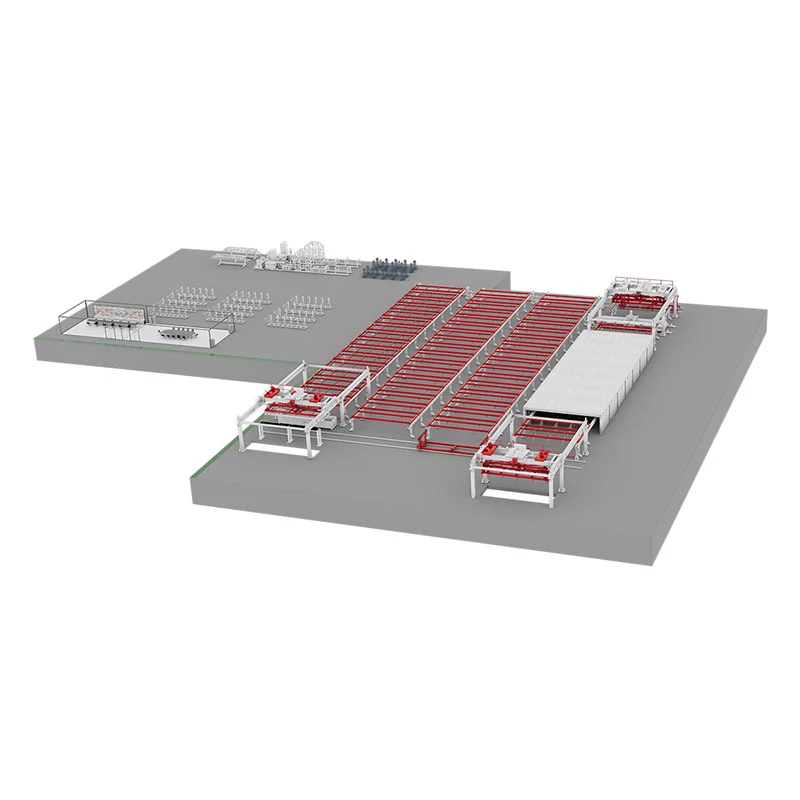
Két évtizede egy állandó mítoszt figyeltünk meg az építőanyagiparban: választani kell a működési költségek minimalizálása vagy a jövedelmezőség maximalizálása között. ModernAAC lap gyártósor berendezésekszétzilálja ezt a hamis dilemmát. Üzemünk olyan mérnöki megoldásokkal rendelkezik, ahol a fejlett automatizálás, az energia-visszanyerés és a precíziós vágás együtt működik. Az eredmény egy olyan termelési ökoszisztéma, amely csökkenti a gőzfogyasztást, csökkenti a nyersanyag-pazarlást és meghosszabbítja az alkatrészek élettartamát, miközben jobb minőségű lapokat szállít, amelyek prémium árakat követelnek. Ez nem elméleti; intelligens tervezésről van szó, amelyet minden köbméter autoklávozott pórusbetonra alkalmaznak.
Az egyensúly specifikus technológiai választásokkal érhető el: gravimetrikus adagolás mikro pontossággal, szervohajtású vágókocsik, lépcsőzetes autokláv nyomáskiegyenlítés és prediktív karbantartási hálózatok. Üzemünk ezeket egy zökkenőmentes munkafolyamatba integrálja. Ez a cikk komponensszintű lebontást ad arról, hogy az egyes rendszerek hogyan járulnak hozzá az eredményhez. Megvizsgáljuk azokat a valós paramétereket, összehasonlító táblázatokat és működési stratégiákat, amelyek a gyártósort versenyelőnnyé teszik. Függetlenül attól, hogy meglévő üzemet üzemeltet, vagy újat tervez, ezeknek a mechanizmusoknak a megértése megváltoztatja a beruházási eszközök értékelését.
Az anyaghulladék a leglátványosabb működési költség minden AAC lemezgyárban. A cement, mész, pernye és alumíniumpaszta pontatlan térfogati adagolása blokkok kidobásához, specifikációtól eltérő lapokhoz és szükségtelen kötőanyag-fogyasztáshoz vezet. Üzemünk mérése szerint a hagyományos rendszerek gyakran 5-8 százalékkal túlhasználják a cementet az adagolási eltérések kompenzálására. Ez közvetlenül erodálja a margót.Zenitintegrálja a gravimetrikus tételmérést a teljes skála plusz-mínusz 0,5 százalékos pontosságával. Ez a precizitás lehetővé teszi az üzemek üzemeltetői számára, hogy csökkentsék a biztonsági ráhagyást a keverék tervezésében, ami évente 4-6 százalékkal csökkenti az anyagköltségeket a végső szilárdság elvesztése nélkül.
A közvetlen megtakarításon túl a következetes adagolás stabilizálja a teljes gyártási folyamatot. Az emelkedési magasság kiszámíthatóvá válik, az előkeményedési idő lerövidül, és az autokláv ciklusok egyenletes sejtszerkezetet eredményeznek. A kevesebb hiba azt jelenti, hogy az AAC lapgyártó gépsor szinte minden lapja megfelel az első osztályú szabványoknak. Üzemünk megtervezi az anyagszállító rendszert áthidalásgátló érzékelőkkel és vibrációs rásegítéssel minden szállítócsigáson. Az alábbi táblázat részletezi adagolócsomagunk fő teljesítményparamétereit.
| Paraméter | Zenit adagolási specifikáció |
| Cement/mész mérési pontosság | az alapjel ±0,5%-a |
| Alumínium paszta adagolási tűrés | ±1,0 gramm köbméteres tételenként |
| Zagysűrűség szabályozó hurok | 1,62-1,68 g/cm³ folyamatos beállítás |
| Adagolási ciklusidő (1,2 m³ keverő) | 90-110 másodperc |
| A porszűrő befogási hatékonysága | 99,7%-a visszakerült a silóba |
Üzemünk helyszíni kalibrációs oktatást is biztosít. Az üzemeltetők megtanulják optimalizálni a helyi puccolán receptjeit, csökkentve a drága importált anyagoktól való függőséget. Ez a tudás az adagolórendszert stratégiai költségkontroll eszközzé alakítja. A hardveres pontosság és a folyamatszakértelem kombinációja az, hogy a Zenith már az első tételtől kezdve egyensúlyba hozza az alacsonyabb működési költségeket a magasabb megtérüléssel.
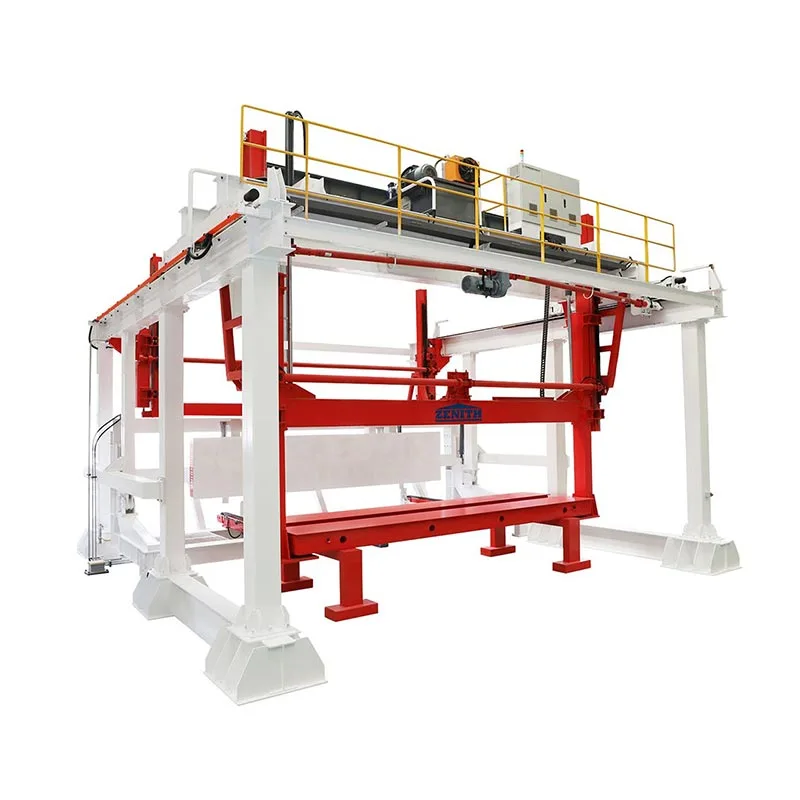
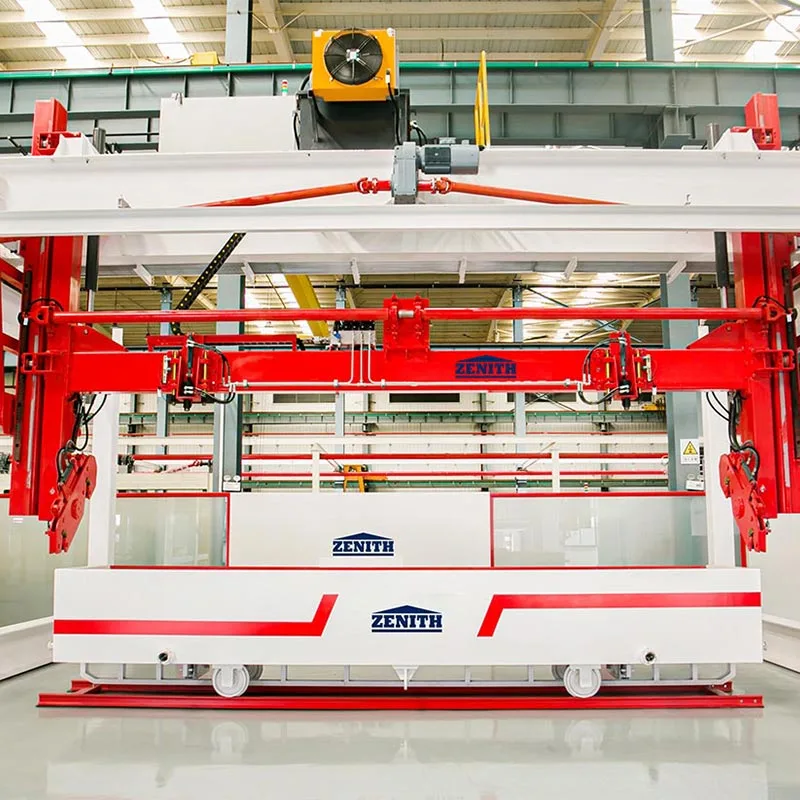
Miután a torta megemelkedik és eléri a zöldszilárdságot, a vágási szakasz határozza meg a geometriai pontosságot. A hagyományos fix feszítésű huzalvágás gyakran hullámos felületeket és 2 millimétert meghaladó mérethibákat eredményez. Az ilyen lapok köszörülést igényelnek, vagy kedvezményesen értékesítik. Üzemünk újratervezte a vágókocsit független szervomotorokkal minden vezetékcsoporthoz és lézeres referencia-beállító rendszerrel. A Zenith AAC lemezgyártó gépsorai plusz-mínusz 0,8 milliméteres vágási tűréshatárt érnek el a hosszúság, a szélesség és a vastagság tekintetében. Ez a pontosság a hagyományos rendszerekhez képest közel 70 százalékkal csökkenti a hulladék mennyiségét, közvetlenül csökkentve a hulladékkezelési költségeket és a nyersanyagveszteséget.
A nagyobb pontosság prémium piaci szegmenseket is nyit. Megerősített padlólapokhoz, teherhordó falakhoz és előregyártott modulokhoz precíz élű és sík felületű lemezek szükségesek. Ezek az alkalmazások 20-30 százalékkal magasabb árakat írnak elő, mint a szabványos blokkok vagy az alacsonyabb minőségű lapok. Egy vietnami ügyfelünk 16 százalékkal növelte átlagos eladási árát, miután átváltott a Zenith vágási technológiára, pusztán azért, mert lemezei következetesen megfeleltek a szigorú nemzetközi síkossági szabványoknak. A következő lista további hulladékcsökkentési és értékteremtő funkciókat emel ki.
Üzemünk minden gyártási műszakhoz méretellenőrzési jelentést készít, amely lehetővé teszi az üzemtulajdonosok számára, hogy bizonyítsák a minőséget az auditorok és a végfelhasználók számára. Ez az átláthatóság csökkenti a költséges vitákat és visszaküldéseket. A vágószakasz nem csupán formáló állomás; ez egy profitcentrum, amely a nyersanyagok pontosságát piaci hírnévvé és prémium árazássá változtatja.
Az autoklávok általában a teljes növényi energia több mint 45 százalékát fogyasztják. A hagyományos műveletek minden ciklus után a maradék gőzt közvetlenül a légkörbe juttatják, hőenergiát és kezelt vizet pazarolva. A Zenith ezt egy lépcsőzetes nyomáskiegyenlítő rendszerrel oldja meg, amelyet gyorsgőzvisszanyerő edénnyel kombinálnak. Amikor az egyik autokláv befejezi a kikeményedést, a maradék gőzt egy második autoklávba vezetik, amely éppen most kezdi túlnyomásos fázisát. Ez a kereszttartályos visszanyerés 22-28 százalékkal csökkenti a gőztermelési igényt, drámai módon csökkentve a kazán tüzelőanyag- vagy villamosenergia-költségét.
Üzemünkben automata kondenzvíz-visszavezető szivattyúk is vannak, amelyek magas hőmérsékletű vizet küldenek vissza a kazán betápláló tartályába. A teljes hurok ásványgyapot burkolattal van szigetelve a hőveszteség minimalizálása érdekében. Az alábbi táblázat az AAC lapgyártó gépsorokhoz készült autokláv csomagunk energiaspecifikációit mutatja be.
| Paraméter | Zenit Energy Recovery autokláv adatai |
| Maximális üzemi nyomás | 1,2-1,5 MPa (12-15 bar) |
| Csúcshőmérséklet tartomány | 185-195 Celsius fok |
| Gőzfogyasztás per m³ (visszanyeréssel) | 160-175 kg |
| Teljes ciklusidő (beleértve a kiegyenlítést) | 10,5-11,5 óra |
| A kondenzátum visszatérési sebessége | 92 százalék |
Üzemünk minden autoklávot 25 éves kifáradási élettartam számítással tervez. Az alacsonyabb gőzfogyasztás alacsonyabb működési költségeket és kisebb szén-dioxid-kibocsátást jelent, így a gyártók jogosultak a zöld építési támogatásra. Számos Zenith-ügyfél 14 hónapon belül megtérítette a helyreállítási rendszer többletköltségét. Ez egy közvetlen mérnöki példa a költségcsökkentés és a pénzügyi teljesítmény közötti egyensúly megteremtésére.
A nem tervezett leállások csendes profitgyilkos. A vágó- vagy autokláv-betöltő rendszer négy órás leállása egy egész napos teljesítményt késleltethet, ami elmulasztott szállítási bírságot és tétlen munkaerőköltséget okozhat. A Zenith rezgésérzékelőket, hőelemeket és olajtörmelék-figyelőket ágyaz be az AAC lapgyártó gépsor minden kritikus alkatrészébe. Ezek az adatok egy központi szélső számítási egységhez áramlanak, amely gépi tanulási algoritmusokat alkalmaz az anomáliák észlelésére 48-72 órával a hiba előtt. Az üzemvezetők cselekvésre alkalmas riasztásokat kapnak mobileszközökön, lehetővé téve az ütemezett karbantartást a tervezett műszakszünetekben.
Üzemünk teljesítménye szerint az előrejelző karbantartás 38 százalékkal csökkenti a sürgősségi javítási költségeket, és 9 százalékkal növeli a berendezések általános hatékonyságát. Egy tipikus évi 80 000 m³-es üzem esetében ez évente további 7 200 m³ eladható lapot jelent új tőkebefektetés nélkül. Az alábbi lista részletezi az egyes megfigyelési paramétereket.
A meghibásodások megelőzésén túl a megelőző karbantartás meghosszabbítja a drága alkatrészek, például sebességváltók és hidraulikus hengerek hasznos élettartamát. Üzemünk felhő alapú irányítópultot biztosít, amely összehasonlítja gépadatait anonim flottaadatokkal, így azonosítani tudja, ha egy alkatrész a szokásosnál gyorsabban öregszik. Az alacsonyabb működési költségek a kevesebb alkatrész vásárlásból és a kevesebb túlórából fakadnak. A magasabb megtérülés az állandó termelési mennyiségeknek és a sürgős rendelések bizalommal történő fogadásának köszönhető. Egyik európai ügyfelünk a Zenith protokollok elfogadását követően 86 százalékról 97 százalékra növelte az időben történő szállítást. Ez a megbízhatóság lehetővé tette számukra, hogy 8 százalékkal emeljék az árakat a garantált átfutási idők mellett.
A lemezvastagság, hossz és megerősítési minták iránti piaci igények gyakran változnak. A merev vonal arra kényszeríti a tulajdonosokat, hogy elutasítsák az egyedi megrendeléseket, vagy drága utólagos felszerelésekbe fektessenek be. A Zenith ezt moduláris felépítéssel oldja meg: minden nagyobb keverő-, öntő-, daraboló-, autoklávozó- és csomagolási egység egy önálló egység szabványos mechanikai és elektromos interfészekkel. Üzemünk bővítőnyílásokat épít be, így a meglévő műveletek leállítása nélkül hozzáadhat egy második vágósort vagy egy extra autoklávot. Ez a rugalmasság csökkenti az elakadt tőkekockázatot, mert csak akkor kell fizetni a kapacitásért, amikor szüksége van rá.
A modularitás csökkenti a telepítési költségeket és az időt is. AAC lapgyártó gépsorunk előre összeszerelt modulokban érkezik, amelyek az előkészített alapokra csavaroznak össze. Egy tipikus évi 50 000 m³-es vezeték 40 százalékkal rövidebb idő alatt üzembe helyezhető, mint a hagyományos pálcás kiviteleknél. A gyorsabb üzembe helyezés azt jelenti, hogy a bevételek korábban elkezdődnek, és így javul a projekt IRR-je. Az alábbi lista a legfontosabb moduláris alkatrészeket és előnyeiket mutatja be.
Üzemünk lépcsőzetes befektetési megközelítést kínál, amely igazodik a növekvő vállalkozások cash flow valóságához. Az alacsonyabb működési költségek az energia és a munkaerő megfelelő méretének a tényleges megrendelésekhez való igazításából fakadnak. Nagyobb megtérülés származik olyan réstermékek megszerzéséből, amelyeket a versenytársak nem tudnak előállítani. Például egy közel-keleti Zenith-ügyfél a moduláris vágóállomást használja 75 mm-es válaszfallemezek és 200 mm-es padlólapok gyártására egyazon műszakban, megduplázva címezhető piacát. A moduláris felépítés a lapvonalat fix költséghelyből stratégiai adaptív eszközzé változtatja.
Az alacsonyabb működési költségek és a magasabb megtérülés közötti egyensúly megteremtése olyan mérnöki kihívás, amely precíziós adagolást, fejlett vágást, energiavisszanyerő autoklávokat, prediktív karbantartást és moduláris felépítést igényel. Üzemünk bebizonyította, hogy ezek a technológiák nem opcionális extrák, hanem alapvető jellemzői a modern AAC lapgyártó gépsoroknak. A dokumentált csökkentések között szerepel 4-6 százalékos anyagmegtakarítás, 22-28 százalékos gőzfogyasztás-csökkenés, 70 százalékos selejt-csökkenés és 9 százalékos OEE-javulás. A kumulatív hatás a bruttó fedezet 12-18 százalékpontos növekedése.
A magasabb minőségű alkatrészekbe és automatizálásba fektetett kezdeti befektetés jellemzően 18-24 hónapon belül megtérül, ezt követően pedig a megtakarítások közvetlenül a profitba áramlanak. Ne fogadja el a hamis kompromisszumot a kevesebb kiadás és a több bevétel között. Válasszon olyan berendezést, amely mindkettőt biztosítja. Készen áll az AAC lapgyártás gazdaságosságának átalakítására?Lépjen kapcsolatba gyárunkkal még maszemélyre szabott ROI-szimulációt kérhet a helyi nyersanyag- és energiaárak alapján. Mutatjuk pontosan, hogyan segíthet a Zenith alacsonyabb működési költségek és magasabb megtérülés elérésében az első működési éven belül. Küldje el projektkövetelményeit mérnökcsapatunknak, és mi elkészítjük a részletes javaslatot, amely tartalmazza az elrendezési rajzokat, a közüzemi fogyasztási előrejelzéseket és a megtérülési elemzést.
1. kérdés: Hogyan csökkenti az AAC lapgyártó sor berendezések az üzemeltetési költségeket és a magasabb megtérülést az autoklávban végzett energia-visszanyerés révén?
A berendezés lépcsőzetes nyomáskiegyenlítő rendszert használ, amely a maradék gőzt az elkészült autoklávból egy olyanba továbbítja, amely nyomás alatt áll, így 22-28 százalékkal csökkenti a gőzfejlesztő üzemanyag-fogyasztását. Ezzel egyidejűleg a kondenzvíz-visszavezető rendszer a meleg víz 92 százalékát visszaküldi a kazánba. Az alacsonyabb energiaszámlák közvetlenül javítják az üzemi haszonkulcsot, míg a rövidebb ciklusidők növelik az áteresztőképességet, ami magasabb megtérülést eredményez ugyanazon autokláv alapterületén. Üzemünk ezeket a visszanyerő hurkokat úgy tervezi, hogy bármilyen típusú kazánnal integrálható legyen, biztosítva a maximális megtérülést.
2. kérdés: Milyen konkrét karbantartási költségcsökkentésre számíthatok az AAC lapgyártó gépsorok prediktív monitorozásától?
A prediktív monitorozás akár 70 százalékkal csökkenti a nem tervezett állásidőt, és 38 százalékkal csökkenti a sürgősségi pótalkatrész-vásárlást. A rezgés- és hőmérsékletérzékelők 48-72 órával a meghibásodás előtt észlelik a csapágykopást vagy az eltolódást, lehetővé téve az ütemezett karbantartást a műszakváltások során. Üzemünk felhőalapú műszerfalat biztosít, amely figyelmezteti Önt az anomáliákra, és kiküszöböli a költséges gyártási leállásokat. Öt év alatt ezek a megtakarítások általában az eredeti berendezés értékének 12-15 százalékát teszik ki, ami közvetlenül csökkenti a teljes birtoklási költséget, miközben javítja a szállítási megbízhatóságot.
3. kérdés: Csökkentheti-e a moduláris AAC lapgyártósor-berendezés a kezdeti beruházást anélkül, hogy feláldozná a jövőbeni bővítést?
Igen, a moduláris felépítés csökkenti a kezdeti beruházási ráfordításokat, mivel csak a jelenlegi célkapacitáshoz szükséges alapvető modulokat vásárolja meg, például egy keverőt és két autoklávot. Később hozzáadhat második vágósorokat vagy extra autoklávokat anélkül, hogy átépítené az üzemet. Üzemünk minden interfészt előre behuzaloz, így a bővítési költségek 30-40 százalékkal alacsonyabbak, mint a hagyományos utólagos felszereléseknél. Ez a növekedés szerint fizetett megközelítés csökkenti a túlzott befektetés kockázatát, ugyanakkor lehetővé teszi, hogy magasabb hozamot érjen el, ha a kereslet nő.
4. kérdés: Hogyan növeli a plusz-mínusz 0,8 milliméteres vágási tűrés a befektetés megtérülését az AAC lapgyártók számára?
A szigorúbb vágási tűrés kiküszöböli a másodlagos köszörülést, és a gyártás 1,5 százalékánál kevesebbre csökkenti a specifikációs lapok mennyiségét. Minden eladható lap teljes bevételt hoz. Ezenkívül a pontos méretek lehetővé teszik a lapok nagy értékű felhasználását, például előregyártott falpanelek és padlóburkolatok esetében, amelyek 20-30 százalékkal magasabb árakat írnak elő, mint a szabványos blokkok. Üzemünk csupán a hulladékcsökkentés és a prémium termékértékesítés révén segített ügyfeleinknek 9 hónapon belül megtéríteni a precíziós vágórendszer költségeit.
5. kérdés: Milyen nyersanyagköltség-megtakarítások reálisak az AAC lapgyártó gépsorok fejlett arányosításával?
A plusz-mínusz 0,5 százalékos pontosságú továbbfejlesztett gravimetrikus adagolás 5-7 százalékkal csökkenti a cement és a mész túlzott felhasználását. A zárt hurkú iszapsűrűség-szabályozás emellett akár 10 százalékkal csökkenti az alumíniumpaszta hulladékát. Egy évi 60 000 köbmétert termelő üzem esetében ez a megtakarítás évente 90 000-120 000 USD. Üzemünkbe olyan anyagvisszanyerő szűrőket építünk be, amelyek a por 99,7 százalékát visszajuttatják a silóba, tovább csökkentve a költségeket. Ezek a csökkentések közvetlenül az Ön nettó nyereségéhez vezetnek, miközben megőrzik a lemezszilárdságot.